革ベルトに一列の穴を開ける作業は簡単そうに聞こえますが、ベルト装飾の職人技の中でも最も精密さが求められる工程の一つです。穴が曲がっていたり、端が破れていたり、ピッチが不均一だったりすると、高級ブローグベルトのデザインも不良品になってしまう可能性があります。カスタムベルトを調達するB2Bバイヤーにとって、CNCパンチングの仕組みを理解することは、手探りで注文するか、自信を持って注文するかの分かれ目となります。
コンピューター制御によるパンチングは、デジタルパターンに基づいて工具を配置し、革やその他の適合素材に穴を開けます。再現性は、機械、工具、材料の支持条件、および設定によって異なります。購入者は、提案されたベルト構造について、生産試作から得られた許容誤差に合意する必要があります。CNC加工における普遍的な許容誤差や、「真の」手打ちブローグ装飾と手打ちブローグ装飾の区別はありません。
しかし、パンチングの品質は機械だけでなく、革の種類、厚み、模様の複雑さ、品質管理チェックなど、さまざまな要素によって左右されます。以下のセクションでは、これらの要素をそれぞれ詳しく解説し、まずはCNCパンチングと手動パンチング、レーザーパンチングの比較から始めます。
CNCパンチングとは何ですか?また、手動パンチングとはどう違うのですか?
コンピュータ制御によるパンチングは、装置の位置決めシステムとツールシステムを用いて、プログラムされたレイアウトに従って行われます。駆動方式は空気圧式、または機械固有の機構を用いることができます。手動パンチングでも、高精度なテンプレートや治具を使用できます。コンピュータ制御によってすべてのばらつきが解消されると決めつけるのではなく、加工後の穴の形状、生産の一貫性、コストを比較検討することが重要です。
基本的なCNCパンチング加工プロセス
CNC(コンピュータ数値制御)パンチングシステムは、革に穴を開けるまでに、明確で再現性の高いいくつかの手順を踏みます。各段階が重要であり、初期段階での小さなミスが後々目に見える欠陥として現れる傾向があります。
- 型紙の準備: サプライヤーのシステムでサポートされている形式で、寸法入りのベクターレイアウトを提供してください。インポートする前に、単位、縮尺、穴の形状、および参照点を確認してください。
- マテリアルサポート: 革またはベルトのパネルを、機器に付属の適切な支持具または固定具を使用して平らに保持します。不要な伸びや動きを避け、パターンがストラップの端にどのように対応しているかを確認します。
- ツールの選択: 穴の形状、材料の積層構成、厚さを、使用可能なパンチ工具に合わせてください。パターンによっては、個別のパンチや専用工具を使用する場合があります。工具交換が必要かどうかを確認してください。
- 試作と量産: バッチ生産を開始する前に、まずサンプルを作成し、寸法を測定して切断品質を確認してください。生産量は、パターン、工具交換、材料の取り扱い、設備によって異なるため、実際の設計に基づいたサイクルタイムを見積もってください。
- プロセスチェック: 製造工程では、位置決め、切断状態、および廃棄物の除去状況を確認してください。すべての機械に圧力や寸法ずれを自動的に補正するセンサーが搭載されているとは限りません。
装置の一例として、Zünd社のパンチング・穿孔モジュールは、独立して動作するパンチと空気圧を利用して、適合する材料に加工を行います。この装置に関する仕様は公開されていますので、ご注文の際に提案されているシステム構成をご確認ください。
手動パンチング、レーザー切断、コンピューター制御パンチング
開口部を作製する方法は複数あり、それぞれ異なる端部形状が生じます。適切な比較を行うには、材料の適合性、セットアップ、実現可能な形状、再現性、および総発注コストを考慮する必要があります。
- 手動パンチング: 手動パンチは材料を削り取って開口部を作るのに対し、錐は主に材料に穴を開けるために使用されます。テンプレートやガイドを使用することで、レイアウトを制御できます。提案された手作業プロセスは、単発の作業にのみ適しているとみなすのではなく、サンプルや能力に関する証拠に基づいて評価してください。
- レーザー切断: レーザーは適合する材料に開口部を作ることができ、その際、端部に熱影響が生じる可能性があります。まず、材料と抽出に関するすべての要件を確認してください。 Trotec社は、PVCおよび特定されていないプラスチックのレーザー加工を推奨していません。革のような外観だけでは、適性を判断するには不十分です。
- コンピューター制御によるパンチング: ガイド付き工具は、指定された開口部を機械的に形成します。しかし、材料の動き、工具の摩耗、または支持不良によって欠陥が生じる可能性があるため、製造工程における検査は依然として必要です。
| 方法 | スループットチェック | 精密な証拠 | コストチェック | 適合性チェック |
|---|---|---|---|---|
| 手動パンチング | 実際のレイアウトと取り扱いにかかる時間を計測します。 | 測定用治具またはテンプレートサンプル | 数量に対する労働力と工具費を比較する | アクセスしやすい形状と、再現可能なプロセスが実証されている。 |
| レーザー切断 | セットアップ、切断、片付けを含む | 開口部と熱影響部の寸法を測る | セットアップ、処理、抽出の要件を比較する | レーザー対応であることが確認された素材のみ |
| コンピューター制御パンチング | 工具交換と材料の取り扱いを含む | 実際の建設現場で生産試験を実施する | 注文の工具費と実行コストを比較する | ツールとサポートシステムに対応したパターン |
工程を選択する前に、類似のサンプルと見積もりを請求してください。平らな生地サンプルに適した方法でも、ベルトに裏地を付けたり、縫製したり、金具を取り付けたりする際には、異なる手順が必要になる場合があります。
ブローグシューズの型紙において精度が重要な理由
精度は見た目だけの問題ではありません。ベルトコンベアの性能や、数千個単位の注文品の見た目の一貫性にも影響します。
- 構造的完全性: 端に近すぎたり、穴同士が近すぎたりすると、革が弱くなり、特にバックル付近の折り目に沿って破れが生じる可能性があります。
- 視覚的な対称性: ブローグシューズの模様は、穴の間隔が均等で整列していることで、雑に見えず意図的に見えるようになっているため、わずかなずれでもデザイン全体が台無しになってしまう。
- バッチ一貫性: 承認されたサンプルおよび図面からの許容される変更範囲を定義する。これには、外観領域および異なるサイズ間でのパターン位置合わせが含まれる。
- ハードウェアの適合性: 機能的な穴は、実際のピンが収まり、ベルトが意図どおりに締めたり緩めたりできるものでなければなりません。組み立てたバックルとストラップを一緒にテストしてください。
公差は、各機能および外観上の要件に従うべきである。すべての穴に対して一次元的な制限値を用いるのではなく、サンプル測定と嵌合検査を通して公差を確立する。
購入者はどのようなミシン目レイアウトを指定できますか?
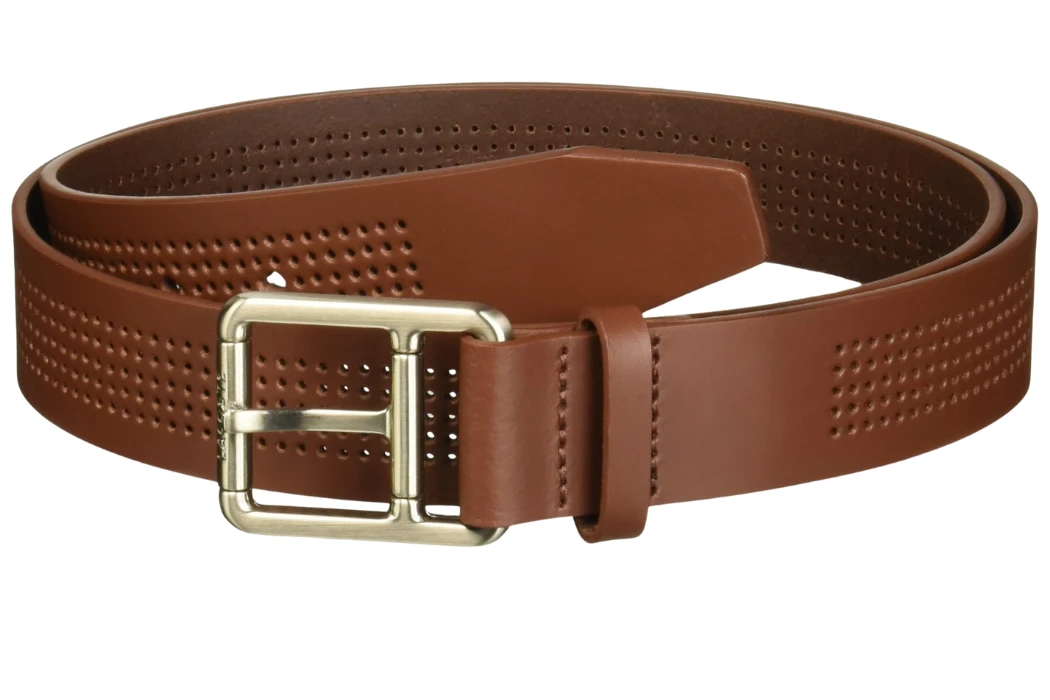
ブローグシューズをイメージしたベルトの装飾には、ブローグスタイルに関連する列、縁取り、またはクラスター状のモチーフを使用できます。フルブローグ、セミブローグ、クォーターブローグといった靴の用語は、ベルトのカバー範囲の標準的な仕様ではありません。ムードボードでこれらの用語を使用する場合は、パターン境界を明確にした実際の図面に変換してください。
広範囲なカバー範囲、バンド、アクセント、境界線
これら4つのレイアウトオプションは、形状を直接的に表したものです。これらは設計例であり、穴あきベルトの等級や必須の分類を示すものではありません。
- 幅広いカバレッジ: ストラップの見える部分の大部分に装飾を繰り返します。バックルの取り付け部、縫い目、調整部分など、デザイン上必要な箇所には、無地の領域を設けます。
- 装飾バンド: 開口部を中央の帯状部分または選択した部分に集中させます。帯状部分の幅と位置は、サイズに関わらず模様が均一になるように寸法を決定します。
- 地域特有のアクセント: 先端付近または選択した別の場所に小さなモチーフを使用してください。先端、キーパー、機能穴からの距離を指定してください。
- 拡張された境界線: 長辺に沿ってモチーフを配置します。開口部と外縁の間の残りの生地(縫い目を含む)を確認します。
購入者は通常、完成したベルトがどれくらい大胆に見えるか、あるいは控えめに見えるかに基づいてデザインを選びます。
定番の穴あき模様(ダイヤモンド型、直線型、ウィングチップ型)
全体のレイアウトだけでなく、穴あき模様の形状そのものがベルトの印象を変える。
- ダイヤモンドモチーフ: この模様は、小さな穴を繰り返し配置した菱形の格子模様で、クラシックでフォーマルな印象を与えます。
- 直線モチーフ: ベルトの端に平行に、等間隔に並んだ穴が1列または2列配置されている。
- 翼端をイメージしたモチーフ: 曲線状または尖った形状のクラスターは、アクセントとして機能します。参考資料を視覚的な概要として活用し、ベルトの図面に実際の形状を寸法通りに描き込んでください。
- メダリオンモチーフ: 円形または花形の配置は、指定された間隔で繰り返すことができます。先端、バックル端、およびサイズの移行部分の配置を確認してください。
一部のモチーフでは、異なる位置で同じパンチサイズを再利用しますが、その他のモチーフでは、成形金型や専用金型が必要です。パターン形状を承認した後、金型の経路と所有権を確認してください。
カスタムパターンのデジタル化とファイル形式の確認
CNCマシンが何かを打ち抜くためには、まずプレス機が読み取れるデジタルファイルとしてパターンが存在していなければならない。
- ベクターベースのデザイン: デザイナーはAdobe IllustratorやAutoCADなどのソフトウェアでパターンを描き、すべての穴を正確な点としてマッピングする。
- ファイル形式: 機器とプログラミングワークフローがどのフォーマットをサポートしているかを確認してください。ベクターファイルとともに寸法入りの参照資料を提供し、インポートされたスケールを確認してください。
- スケーリングチェック: デザインチームは、さまざまなベルトの幅やサイズに合わせてパターンが正しく拡大縮小されるかどうかを確認します。
- 承認サンプル: デザインチームは通常、実物のサンプルを作成する前にデジタル校正を確認するため、時間と材料の両方を節約できる。
デジタル校正ではレイアウトの誤りを特定できますが、実物サンプルに取って代わるものではありません。製造前に、設計ファイルの改訂版とパンチング加工済みの図面を合わせて承認してください。
穴のサイズ、間隔、公差の仕様のうち、品質を定義するものは何か?
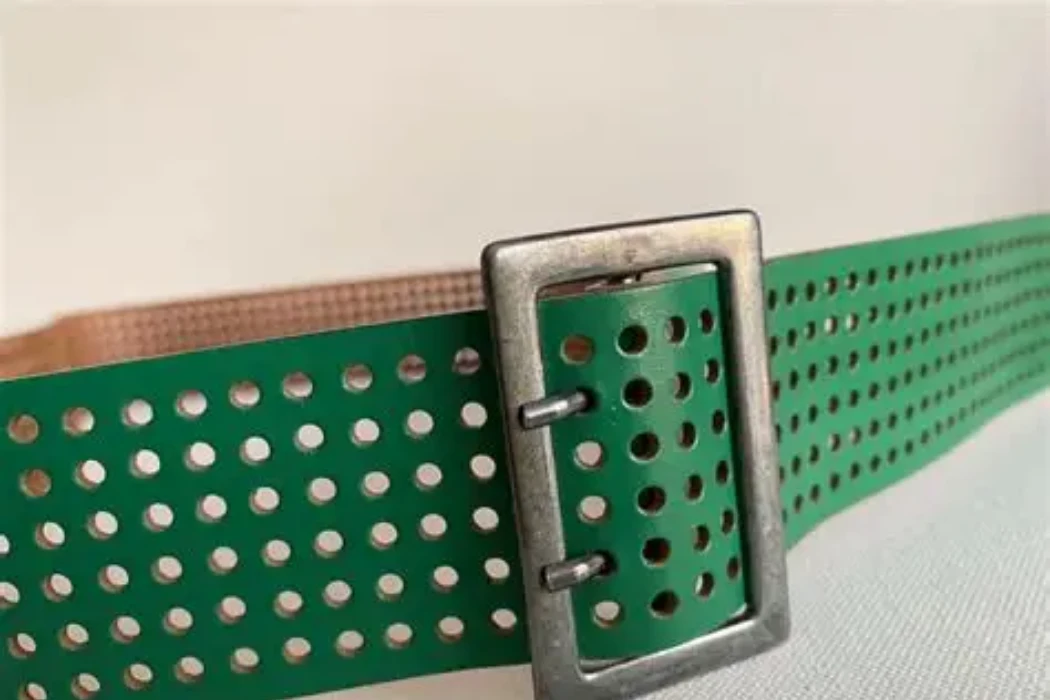
穴の形状とサイズ、中心間隔、パターン位置、およびエッジ距離をまとめて指定してください。これらの値のいずれかを変更すると、開口部間の残りの材料量と視覚的な密度が変化する可能性があります。図面では、装飾的な開口部と機能的な調整穴を区別し、後者については選択したバックルで確認する必要があります。
穴の寸法の選択
設計、利用可能な工具、および材料試験に基づいて寸法を選択してください。以下のカテゴリは、サンプルを比較するための便利な方法であり、標準化された直径範囲ではありません。
- 細かいミシン目: 開口部が小さいと、微妙な質感が生まれます。提案された工具がそれらを完全に切断できるか、また、切り屑を取り除いた後に裏面がきれいになっているかを確認してください。
- 繰り返し施された装飾的な穴: ストラップの実際の幅で、異なるサイズを比較してください。「標準的なブローグ」という説明に頼るのではなく、図面に記載されている直径と許容される誤差範囲を必ず確認してください。
- 声明文の冒頭部分: 大きめの穴や特殊な形状の穴は、より大胆な効果を生み出すことができますが、その分、より多くの材料を削り取る必要があります。完成した構造物で、残りの断面形状と曲げ挙動を評価してください。
- 調整穴: 形状とサイズを実際のバックルピン、材質の厚さ、および想定される留め具の動作に合わせてください。合意された使用テストの後、ピンの適合性を承認し、変形を確認してください。
小さな穴は一般的に洗練されたフォーマルな印象を与え、大きな穴はより大胆でカジュアルな印象を与えます。
ピッチと間隔に関するガイドライン
ピッチとは穴の中心間の距離を指し、穴のサイズそのものと同じくらい最終的な見た目に大きな影響を与える。
- 高密度レイアウト: 間隔を狭くすると視覚的なカバー力は高まりますが、隣接する穴の間や隣接する列に残っている材料の量を確認してください。
- バランスの取れたレイアウト: 穴のサイズを一定に保ちながら、ピッチの異なるサンプルストリップを比較してください。これにより、間隔による視覚的な影響をより容易に評価できます。
- レイアウトを開く: 間隔を広げると、同じ形状の穴の間により多くの生地が残ります。ストラップの端とサイズ範囲全体で、パターンが正しく配置されていることを確認してください。
- エッジ距離: 寸法が穴の中心から測定されたものか、最も近い端から測定されたものかを明記してください。材質、継ぎ目の配置、荷重経路に応じて適切な寸法を選択してください。一定の距離では、裂け目の発生を完全に防ぐことはできません。
例えば、中心間隔6mmで配置された直径2mmの丸穴2つでは、その間隔は4mmになります。これは幾何学的な例であり、強度基準として認められたものではありません。角度のついた列、隣接する穴の大きさ、端の位置なども、残りの断面に影響を与えます。
| レイアウト例 | 穴の仕様 | 間隔仕様 | 配置に関する検討 |
|---|---|---|---|
| 地域特有のアクセント | 選択した各サイズと形状の寸法を測る | モチーフと隣接するソリッドゾーンの寸法を指定します。 | 先端、バックル、またはキーパーに対する位置 |
| 装飾バンド | 繰り返し開口部の形状を承認する | ピッチと行間隔を定義する | サイズに関わらず、バンドの位置を一定に保つ |
| 幅広いカバレッジ | 繰り返し出現する部分とアクセントのある部分をすべてチェックしてください。 | ピッチと最小残存セクションを定義する | 端部、継ぎ目、機能穴領域を確認する |
許容誤差と位置合わせチェックの合意
図面では、穴のサイズ、位置、ピッチ、および全体的なパターン位置合わせについて、個別の許容誤差を指定できます。また、測定中にフレキシブルストラップをどのように支持し、調整するかについても定義できます。
- コンピューター制御によるパンチング: 実際の材料と機械設定に基づいた実測試験結果を要求してください。公称位置決め精度だけでは、完成した穴の精度は保証されません。
- レーザー切断: 材料が適切な場合は、合意された測定方法に従って、開口部の形状と熱影響部を評価してください。プロセス名から公差を推測しないでください。
- 手動パンチング: 代表的なサンプルを用いて、ツール、テンプレート、およびオペレーターのプロセスを評価する。設計で求められている最終製品の要件基準を統一する。
- アライメントチェック: 計測した穴を承認済みの図面および基準点と比較してください。ストラップに沿った局所的な間隔と累積的なパターンずれを確認してください。
適合性や外観に影響する公差を具体的に指定し、サプライヤーがそれを一貫して維持できることを確認してください。不必要に厳しい公差は、製品の品質向上に繋がらず、コスト増につながる可能性があります。
革の種類と厚さは、パンチングの精度にどのように影響しますか?
厚み、硬さ、仕上げ、層構造は、パンチング時の挙動に影響を与えます。フルグレインレザー、コレクテッドグレインレザー、スプリットレザーはそれぞれ種類によって特性が異なるため、実際に素材を試してください。厚みのあるストラップは異なる工具や設定が必要になる場合がありますが、必ずしも大きな穴を開ける必要はありません。
木目、仕上げ、層構造
試作前に、材料の説明と仕上げ方法を記録してください。グレイン保持は重要な要素の一つですが、皮革の選定、加工方法、水分状態、コーティングなども結果に影響を与えます。
- フルグレインレザー: 研磨などの修正加工を施さず、革本来の風合いを保っています。裁断、エッジの状態、模様の安定性については、実際の革の状態をご確認ください。ラベルは穴のきれいさを保証するものではありません。
- グレイン加工を施した革: 外観を美しくするために表面処理が施されています。「トップグレイン」の用語は業界によって異なるため、説明を明確にし、打ち抜き加工時に仕上げが欠けたり、ひび割れたり、色移りしたりしないか確認してください。
- スプリットレザー: 下層の分割層から発生します。特定の素材、コーティング、または裏地について、ほつれ、破れ、および廃棄物の除去のしやすさを評価してください。カテゴリごとに最適な速度を1つだけ決めつけるのではなく、試行錯誤して設定を選択してください。
- 接着またはコーティングされた構造: 各層を特定し、開口部周辺の剥離やコーティングの損傷を検査してください。これらのリスクは評価が必要ですが、すべての複合材料が予測不可能な挙動を示すという意味ではありません。
材料コード、仕上げ、および打ち抜きサンプルをまとめて承認してください。後日、コーティング、厚み、または裏地に変更が生じた場合は、打ち抜き設定の見直しが必要です。
構造物の厚さの選択
厚みは、ストラップの幅、重ね方、硬さ、バックルのフィット感とともに指定する必要があります。折り目やインサートによって厚みが変わる箇所は特に、完成した状態の厚みを測定してください。
- 薄い構造物: 切断時のサポート、取り扱い時の歪み、穴の間に残る材料などを確認してください。きれいに切断できただけでは、ベルトの強度が十分であるとは言えません。
- 単層ストラップ: 持ち手や留め具の仕様に合わせて厚みを選び、装飾的な開口部と機能的な開口部を試してみてください。ブローグベルトに共通する厚みはありません。
- より厚い構造: 機器の能力、貫通の完全性、および下面の品質を確認してください。工具の形状と設定は材料に適合している必要があり、ストラップが厚いという理由だけで設計穴を拡大しないでください。
- 階層構造: パンチングを接着・縫製の前か後か決定する。組み立てたサンプルで、位置合わせ、露出層、分離状態を確認する。
| 構築 | プロセスチェック | 受諾の証拠 |
|---|---|---|
| 薄い素材または柔らかい素材 | 切断時の動きをサポートおよび制御する | 開口部を測定し、裂け目や歪みを評価する。 |
| 単層ストラップ | 使用する工具と設定を実際の革に合わせてください。 | 寸法、底面形状、曲げ挙動を承認する |
| 厚手のストラップまたは重ね合わせストラップ | 浸透性、位置合わせ、層間接着性を確認する | 完全なスタックテストと機能ホールテストを承認する |
承認された工具とセットアップをサンプル改訂版に記録してください。これにより、生産工程は再現可能な出発点を得ることができ、変更点の調査の基礎となります。
よくある欠陥 — 破れ、ほつれ、端のひび割れ
適切な機械を使ったとしても、革の種類、工具、設定が完全に一致しない場合は、パンチングエラーが発生することがあります。
- 引き裂き: 工具の状態、支持部の状態、穴の間隔、材料の状態、および残りの部分を調査してください。目に見える裂け目だけでは、単一の原因を特定することはできません。
- ほつれ: 切断不良、工具の摩耗、裏地や繊維構造、および廃棄物の除去状況を確認してください。欠陥を革のグレードのみに起因するものと判断するのではなく、穴の両側を検査してください。
- 端のひび割れ: 仕上げ、素材の状態、曲げ応力、パンチング設定を検査する。コーティングのひび割れと、下地の革の裂け目を区別する。
- 穴の歪み: 動き、伸縮性、工具の状態、測定サポートを確認してください。切断直後と材料が弛緩した後の形状を比較してください。
大量生産ではなくサンプリング段階でこれらの欠陥を早期に発見することで、時間と材料費の両方を節約できます。
工場では、穴あきベルトやブローグベルトの品質検査をどのように行っているのですか?
品質計画には、工程チェック、外観検査、および関連する性能試験を組み合わせる必要があります。製造工程中のチェックポイントと最終的なロット受入手順は、それぞれ個別に規定してください。統計的サンプリングは最終検査の一部を構成する場合がありますが、工程管理や購入者が各製品に対して要求する検査に取って代わるものではありません。
目視検査:位置合わせ、切断面、対称性
承認されたサンプルと図面を使用して、検査員が検査する項目を明確に定義してください。照明、視認距離、外観上のばらつきと機能上の欠陥の区別についても合意してください。
- 行の配置: 直線状または意図的に湾曲させた列について、設計基準値および合意された許容値(ストラップに沿った累積的なずれを含む)と比較して確認する。
- カットエッジ: 裏面と表面を点検し、切り込みが不完全、糸くずが残っている、繊維がほつれている、鋭利または粗い縁がないか確認してください。清掃によって開口部が拡大したり歪んだりしないことを確認してください。
- パターンの対称性: 対称性を意図している場合は、鏡像となるモチーフを比較してください。意図的に非対称なデザインを、想定される鏡像パターンと比較して却下しないでください。
- 色と表面の質感: 検査官はまた、穴あけ加工によって穴の縁に変色や光沢が生じていないかどうかも確認する。
欠陥箇所、寸法、および写真を記録してください。一部の欠陥は測定や詳細な検査が必要です。関連するすべての差異が数秒以内に確認できるとは限らないので、ご注意ください。
耐久性試験(引張強度、エッジ摩耗)
完成したファッションベルトは、穴あけ加工後も、合意された留め具と曲げに関する要件を満たしている必要があります。装飾的な穴が弱点とならないか、また機能的な調整領域も確認してください。
- 皮革の引張試験: ISO 3376 本規格は、皮革の引張強度と伸びを測定する方法を規定するものであり、ベルトの普遍的な合格基準値を提供するものではありません。穿孔パターンやバックルの取り付け部分を評価する必要がある場合は、別途組立試験を実施してください。
- 穴付近の引き裂き抵抗: 技術者たちは、穴を開けた革が、穴のない革と比べて、一列に並んだ穴に沿って裂けやすいかどうかをテストする。
- エッジ摩耗試験: 繰り返し折り曲げたり曲げたりすることで、打ち抜き加工された端が時間とともにひび割れたりほつれたりしないかを確認します。
- 締結試験: 合意された手順に従って、選択したバックルを繰り返し締めたり緩めたりした後、穴の形状、ストラップの状態、および動作を検査します。テスト条件と許容される変化を記録します。
機能的な穴は特に注意を払う必要があるが、装飾的な列も強度に影響を与える可能性がある。サンプル作成中に特定された重要な残存部分や折り目もすべて含めること。
大量注文におけるAQLサンプリング手順
最終抜き取り検査は、ロットの受入判断を裏付けるものとなる。購入者は、特定の特性について完全な検査を要求する場合もある。検査範囲は、合意されたリスクおよび品質計画に従うべきである。
- サンプリング計画: ISO-2859 1 AQL(許容品質水準)に基づいたロットごとの属性サンプリングを扱います。サンプルサイズと合否判定は、ロットサイズ、検査レベル、検査の厳しさなどの計画入力に基づいて決定され、注文数量だけでは不十分です。
- AQL選定: 各欠陥クラスの値と適用されるサンプリング規則について、購入者と合意してください。単一のAQLでプレミアムベルトが自動的に定義されるわけではなく、AQLは出荷品の一定割合が不良品であるか、不良品でないかを保証するものではありません。
- 欠陥分類: 検査員は欠陥を重大な欠陥、主要な欠陥、軽微な欠陥の3つのカテゴリーに分類する。なぜなら、バックルの穴が破れていることは、わずかに不均一な菱形の模様よりも重大な問題だからだ。
- 受理決定: 合意された合格数と不合格数を検査結果に適用し、不合格ロット、再加工、再検査に関する契約上の規則に従ってください。破壊試験の要件は、別の計画を使用する場合は別途保管してください。
サンプリングには統計的なリスクが伴います。検査計画と結果を文書化し、受入の追跡可能性を確保してください。サンプリングは、すべての製品が検査されたことを証明するものではなく、出荷時期を保証するものでもありません。
よくある質問
革ベルトのブローグ模様とは何ですか?
これはブローグシューズにインスパイアされた装飾的な開口部の配置で、多くの場合、列またはクラスター状に配置されます。靴に由来する名称は標準的なベルトの配置を定義するものではないため、実際の図面を指定してください。穴あけ加工は材料を削り取るため、性能に影響を与える可能性があり、完成品で確認する必要があります。
パンチングレザーとはどういう意味ですか?
パンチングレザーとは、革に小さな穴が繰り返しパターンで開けられた革のことです。メーカーは、ブローグのモチーフのような装飾的な用途と、バックルの調整穴のような機能的な用途の両方にパンチング加工を施します。穴の配置は、デザインに応じて直線、格子状、または独自の形状にすることができます。
ベルトに最適な革の厚さはどれくらいですか?
適切な厚さは、素材、幅、層数、剛性、バックルの適合性によって異なります。予定の穴あけ加工を施したサンプルを承認し、完成した構造をテストしてください。単一の厚さ範囲では、すべてのファッションベルトのデザインに対応することはできません。
革の穴あけ加工で一般的に使用される穴のサイズはどれくらいですか?
装飾的な穴あけ加工に共通の標準直径はありません。各開口部の形状、寸法、ピッチ、公差を指定し、金型とサンプルの品質を確認してください。機能的な調整穴については、実際のバックルピンとの適合性も確認する必要があります。
CNCマシンはフルグレインレザーをきれいに貫通できるのか?
適切な設備と工具を使用すれば、フルグレインレザーに穴を開けることは可能ですが、結果は革の種類、仕上げ、裏地、そしてセットアップによって異なります。試作で裁断と寸法を完全に確認してください。フルグレインレザーという表示があっても、普遍的な許容範囲や穴のきれいさを保証するものではありません。
ブローグとパーフォレーテッドレザーの違いは何ですか?
パンチングレザーとは、穴の開いた革全般を指す広い表現です。ブローグ風装飾とは、ブローグシューズのスタイルに関連した美的配置を指します。ベルトの調達においては、スタイルラベルだけに頼るよりも、承認済みの図面の方がより正確です。
製造業者は、革の打ち抜き加工中にひび割れを防ぐためにどのような対策を講じているのでしょうか?
適切な工具、支持具、設定を使用し、選択した革と仕上げをテストしてください。コーティングまたは下地材に損傷が発生していないか確認してください。コンディショナーや水分を一律に補修するのではなく、まず材料供給業者と適合性および管理されたプロセスを確認してください。
革の穴あけ加工において、どの程度の許容誤差が認められますか?
許容公差とは、設計で合意され、提案されたプロセスで実証された値です。必要に応じて、穴のサイズ、位置、パターンの位置合わせを、測定方法とともに個別に指定してください。組み立てたバックルを使用して、機能的な穴の適合性を確認してください。
設計から納品まで、完璧なミシン目加工を実現する
明確な穿孔仕様書には、図面、材料構成、穴の形状、サンプル承認、検査基準が含まれます。カスタムベルトの開発については、Hoplokにパターンと目標数量を送付し、利用可能な製造方法、工具、材料、スケジュールを確認してください。CNC加工能力と達成可能な公差は、購入仕様書に記入する前に、当該プロジェクトについて確認する必要があります。