
革の分割と漉きは、厚みを調整する方法が異なります。分割は、革全体、パネル、またはストラップの厚みを減らすことができます。一方、漉きは、バックルの折り目や折り返し部分など、部分的に厚みを取り除きます。これらを適切に使用することで、余分な厚みを出さずにベルトをきれいに組み立てることができます。
テーパードベルトは、長さの一部に沿って幅が狭くなっています。厚みが変化する場合もありますが、これらは別の設計上の決定事項です。平らな一枚革のベルトもテーパードにすることができ、同様に、縁取りのあるベルトや裏地付きのベルトも一定の幅を保つことができます。
購入者にとって有用な仕様書は、仕上がり幅、厚み区分、折り目、層構造を示す図面です。以下のガイドでは、これらの詳細について製造業者と話し合う方法と、サンプルで確認すべき点について説明します。
革の裂け目とは ベルト製造?
分割とは、材料を厚み方向に分割または縮小する工程です。製革工場における分割と、その後の皮革製品部品の調整は関連する工程ですが、必ずしも同じ設備や材料段階を用いるとは限りません。ベルト工場では、原皮ではなく、すでに鞣された革を使用する場合があります。
皮革分割の主な目的
バンドナイフ式分割機は、不均一な板材を所定の厚さに近づけたり、特定の構造に合わせて厚さを薄くしたりすることができます。フォルトゥナ社の分割機の説明では、板材全体の厚さを薄くする加工と、端面を部分的に薄くする加工を区別し、プロファイリング加工のオプションも存在することを明記しています。
ベルトの厚みは、一般的な日常使いのベルトの厚さではなく、ベルトのデザインに基づいて設定してください。バックルのクリアランス、焼き入れ、層構造、そして望ましい外観など、すべてが重要です。分割加工は完全な均一性を保証するものではなく、伸びのムラを防ぐものでもありません。素材の選択とその後の検査は依然として重要です。
皮を上層と下層に分けた場合、その後の用途は加工方法と品質によって左右されます。上層の表面を後から修正すれば、分割しただけでは上層がフルグレインになるわけではなく、また、下層すべてが自動的にスエードに仕上がるわけでもありません。
木目の方向と切断方法を理解する
革は、原皮全体で質感や風合いが異なります。ストラップの配置と向きは、素材の構造、見た目のばらつき、そして想定される性能を考慮して計画してください。この裁断レイアウトの決定は、すべての分割機に背骨に沿って送り込むための普遍的なルールと混同してはいけません。
機械のセットアップは、機器および材料の要件に従って行う必要があります。エンドレスバンドナイフの場合、一般的な回転速度の仕様だけでは不十分です。刃の状態、送り速度、圧力、および支持条件は、機械の取扱説明書と実際の材料を用いた試作によって決定する必要があります。
すべての機械が革に水や油を噴霧するとは限らないので、工程承認なしに潤滑剤を添加しないでください。残留物が適切に管理されていないと、後の仕上げや接着に影響を与える可能性があります。確認すべき結果は、次の工程に適した、清潔で均一な仕上がりです。
革の厚さの均一性を検査する
適切な革厚計と一貫した方法を用いて、規定箇所を測定してください。軟質材料は測定圧力によって圧縮される可能性があるため、測定器具と測定手順は仕様書に記載する必要があります。任意の値を用いるのではなく、合意された許容誤差を記録してください。
溝、不均一な削り込み、切断箇所、歪みがないか確認してください。割る作業は通常、厚み方向に行われるため、元の木目の下に新しい自然な木目面が現れることはありません。刃によって露出した隠れた傷跡だと決めつけずに、欠陥を詳しく調べてください。
セットアップ後または材料変更後に最初の製品を検査し、製造工程に適した継続的な検査方法を定めます。検査結果が合意された範囲から外れた場合は、該当する製品を保留し、原因を修正してから作業を続行します。
革ベルトの精密漉き加工はどのように行われるのですか?
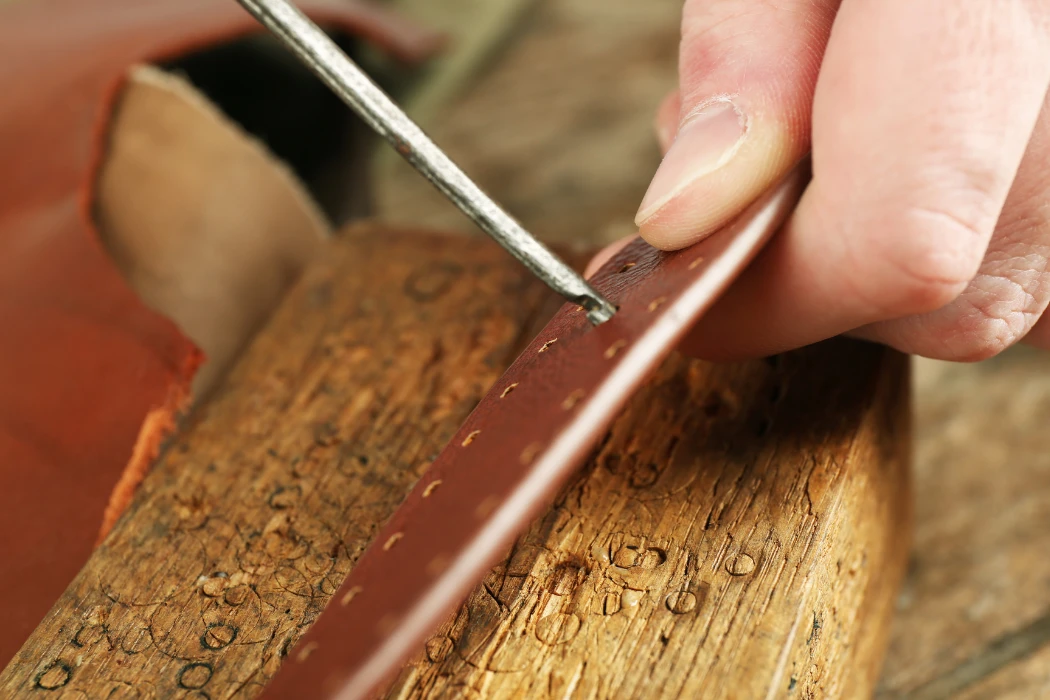
スキビング加工は、部品全体ではなく、選択した部分を薄くする加工方法です。ベルナイフ加工機は、局所的なエッジ加工や折り曲げ加工によく用いられますが、その他の工具や装置が特定の作業に適している場合もあります。スキビングの形状は、実際の接合部に合わせて指定する必要があります。
スキビングマシンの仕組み
ベルナイフは、送り機構と支持機構と連携して、一定量の材料を除去します。押さえ金とガイドの選択によって、スキブの形状が決まります。フォルトゥナ社の機械のパンフレットには、さまざまな地域ごとのスキビング形状と材料の用途について記載されています。
刃の設定、送り速度、圧力、研磨方法は、機械と材料によって異なります。すべてのベルトに共通する角度、刃の回転速度、残厚はありません。試運転後に適切な設定を記録し、機械の設定を仕上がり品質の証明とするのではなく、切断結果を確認してください。
きれいに組み立てられるようにエッジを薄くする
バックル折りは生地の層をまとめ、局所的な厚みを増します。スキビング加工を行うことで、選択した留め具に必要な材料を残しつつ、厚みを減らすことができます。実際のバックルバー周辺の折り目と、予定しているステッチ、ネジ、スナップ、リベットなどを確認してください。
材料除去の範囲と深さは、構造によって異なります。接着接合部で目に見える木目を常に除去したり、スキビング加工によって接着力が一定の割合で向上すると考えたりしないでください。接着準備と接着剤の選択は、実際の表面状態に合わせて行う必要があります。
折り返し部分、重なり部分、ベルト先端部などでは、それぞれ異なる準備が必要になる場合があります。工場側で薄肉化の開始位置、終了位置、移行位置を把握できるよう、断面図またはサンプル詳細図を承認してください。
テーパーベルトの端部にスキビング加工が必要になる理由
幅を狭くしても、必ずしも先端を薄くする必要はありません。バックル、ループ、革の質感、そして全体のバランスによって判断が変わります。十分な柔軟性のある一枚革のストラップであれば、複雑な厚みの変化がなくても問題なく機能するでしょう。
薄肉化が必要な場合は、図面上でその位置と残存厚さを明記してください。移行部が滑らかであること、および穴や取り付け部に十分な材料が残っていることを確認してください。すべての設計に適用できる固定のテーパー長さや材料除去率はありません。
| 機能 | 革の裂け目 | 精密スキビング |
|---|---|---|
| 典型的な目的 | 部品全体の厚みを減らす | 局所的に厚みを減らす |
| 共通装備 | バンドナイフ式分割機 | ベルナイフ式スキビングマシンまたは適切な現地工具 |
| 管理区域 | 選択された非表示、パネル、またはコンポーネント | 指定された折り目、端、または重なり合う領域 |
| 製品仕様 | 対象物の厚さおよび測定方法 | プロファイル、位置、遷移、および残りの厚さ |
テーパーベルトはどのような場合に隆起した形状や立体的な形状を使用するのか?
中央部を盛り上げるのはオプションの構造です。これにより丸みを帯びた外観が生まれますが、平らなベルトは異なるデザイン特性をもたらします。どちらの形状も、必ずしも高級感、強度、耐久性の面で優れているわけではありません。
ドーム型および高架ベルト構造の作成
一部の隆起ベルトは、表皮の下に芯材または詰め物を使用しています。表皮と裏地は、芯材の周囲で綺麗に接合されるように、部分的に薄く加工する必要がある場合があります。芯材の材質、形状、厚さは、「高級革」といった一般的な表現で隠すのではなく、明記されるべきです。
組み立てた断面を確認し、使用時と同じようにサンプルを曲げてみてください。隆起、支えのない部分、先端付近の急激な変化、または座屈がないか確認してください。中央部が盛り上がっているからといって、折り目に対する耐性や耐用年数の一定の増加が保証されるわけではありません。
裏地と裏布の層の管理
多層構造のベルトは、表皮、裏地、接着剤、補強材などを組み合わせることができますが、高級ベルトはすべて同じ構造とは限りません。各層とその機能について明記してください。一枚革のデザインも適している場合があります。
層が接する部分、特に折り目や先端部における厚みを制御してください。接着圧力、温度、硬化条件は選択したシステムによって異なります。加熱ローラーは必ずしも必須ではありません。関連する試験を実施した後、構造全体を承認し、剥離がないことを確認してください。
テーパー形状の均一なステッチングを確保する
厚みの変化を適切に制御することで、縫製作業の一貫性を保つことができます。糸、針、ミシンの設定を生地の重ね具合に合わせてください。縫い目の近くで深く削りすぎると、穴の周りの生地が不足する可能性があります。
テーパー周辺のステッチの形状、端からの距離、縫い目の経路を検査してください。すべてのデザインに同じ縫製速度や厚み許容値を課さないでください。工場と検査員が再現できる承認済みの縫い目サンプルと測定計画を作成してください。
品質管理部門は、スキブ加工されたベルトの端部をどのように監視するのですか?
品質管理においては、寸法検査と完成した接合部の機能を結びつける必要があります。薄い端部は見た目はきれいでも、接合部として不適切である可能性があります。材料、切断形状、そして組み立て結果を総合的に確認してください。
切断精度と廃棄物の監視
指定された箇所で残りの厚みを測定し、図面と比較してください。切断箇所、急な段差、部品間のばらつきがないか確認してください。問題の原因が材料のばらつき、セットアップ、刃の状態、または取り扱い方法にあるかどうかを調査してください。
定義された計数方法を用いて、不良品と使用可能な出力を追跡します。計画された材料除去は、不良部品とは異なります。設計、投入材料、計算基準がなければ、一般的なスクラップ率はほとんど意味を持ちません。
エッジの仕上げと質感の確認
準備された表面を目視で検査し、安全なサンプル取り扱いによって確認します。表面の粗さや刃の跡は次の工程に影響を与える可能性がありますが、すべての繊維状表面が接着剤やエッジ塗料を自動的に拒絶するわけではありません。実際の仕上げ工程との適合性を判断してください。
検査は、稼働中の機械や刃物との接触を避けて行ってください。選択した処理後、仕上げ面の連続性、密着性、および屈曲挙動を確認してください。滑らかな外観だけでは耐久性は保証されません。
ベルトの耐久性と取り付け性能のテスト
スキビング加工は材料の量と分布を変えるため、代表的なサンプルで重要な折り目と接合部を検証してください。緩んだ先端部でのテストは、必ずしもバックル接合部のテストにはなりません。テストを行う前に、試験片、方向、条件、および合否判定基準を明確に定義してください。
意図した破損モードを調査するために、適切な屈曲試験または取り付け試験を実施してください。キログラム単位で表された固定荷重や、折り目プレス機での1日の使用時間は、衣類ベルトの普遍的な規格ではありません。結果を年数に換算することなく、力と試験条件を正確に報告してください。
革ベルトの検査ガイドでは、材料と完成品の検査をどのように実施するかについて説明しています。
| 検査 | 方法または参照 | 受け入れ基準 |
|---|---|---|
| 厚みと形状 | 適切なゲージと指定された測定点 | 承認された図面および材料固有の公差 |
| 準備された表面 | 目視による比較と安全なサンプル取り扱い | 次の仕上げまたは接着作業への適合性 |
| 添付書類のパフォーマンス | 代表議会に関する合意されたテスト | 定義された力、セットアップ、および故障基準 |
| フレックス動作 | 選択された構造物に関する関連方法 | 合意された条件および許容可能な目に見える変化 |
スキビングとスプリッティングに最も適した材料はどれですか?
仕上がりは、厚み、焼き戻し具合、構造、仕上げ、裏地によって異なります。皮革や一部の合成素材は適切な機器で加工できますが、実際の素材に合わせて設定を調整する必要があります。素材名だけで必ずしも最高の仕上がりになるとは限りません。
フルグレインおよびトップグレインの牛革の漉き加工
フルグレインレザーは表面のグレイン(木目)を保持していますが、トップグレインレザーというより広い表現では、補正や仕上げについてさらに詳しい説明が必要です。これらのラベルには、密度、送り速度、またはスキビング後の強度保持率などは記載されていません。
選んだ革を試しに使い、裁断と接合部の仕上がりを検査してください。革の硬さや柔らかさによって、必要な支え方や準備が異なる場合があります。薄く見せるためだけに、革を削りすぎないように注意してください。
スエードとヌバックのバリエーションの取り扱い
スエードとヌバックは構造的に互換性がありません。ヌバックは表面が滑らかに磨かれたグレイン仕上げであるのに対し、スエードは起毛仕上げで、一般的にスプリットレザーや肉面仕上げに見られます。柔らかさや裁断性は、両者で異なります。
加工対象面を保護し、試運転中に跡、伸び、裂け目がないか確認してください。送り圧力、支持、刃のメンテナンスは、材料と機器に応じて調整する必要があり、一定の時間間隔や一律の切削量削減率に基づいて行うべきではありません。
スプリットレザーおよびPU代替品の加工
コーティングされたスプリットレザー、PUコーティングされたテキスタイル、ボンデッドレザーは、それぞれ異なる構造を持っています。薄皮加工方法を選択する前に、表面層、基材、補強材などを確認してください。部分的な除去は、裏地を露出させたり、コーティングシステムの完全性を損なったりする恐れがあります。
あらゆるコーティング材に共通するポリウレタンの融点や切断速度の設定値はありません。サプライヤーの情報と管理された試験結果を参考にしてください。未検証の抽出効率を主張するのではなく、設備と材料の要件に従ってスクラップや粉塵を適切に処理してください。
革ベルトの厚さはどのくらいがよいでしょうか?
厚みは、幅、バックル、層構造、焼き入れ、そして意図する外観に合わせて選ぶべきです。完成品の構造と合意された許容誤差を明記してください。ドレスベルトとしっかりとしたカジュアルベルトでは、それぞれ異なる解決策が必要となる場合があり、どちらにも決まった厚みはありません。
革ベルトの端がひび割れるのはなぜですか?
考えられる原因としては、仕上げ不良、過度の薄肉化、鋭い折り目、接着不良、または繰り返しの摩耗などが挙げられます。スキビング不足だけが原因ではありません。工程を変更する前に、実際の材料と構造を調査してください。
スプリットとスキブの正確な違いは何ですか?
分割加工は一般的に、選択した部材全体の厚みを減らします。スキビング加工は、端部、折り目、または重なり部分で局所的に厚みを減らします。部品図面には、それぞれの加工が必要な箇所を示す必要があります。
フルグレインレザーを漉くことはできますか?
はい、選択した革の種類と構造が許せば可能です。適切な設定を行い、接合部に必要な材料を十分に残してください。フルグレイン革であるというだけでは、すべての漉き端が丈夫であるとは限りません。
革の端を漉いた後の仕上げ方は?
縁の加工は、デザインに応じて、旋削、接着、縫製、塗装、研磨などを行うことができます。すべての縁にすべての加工が必要なわけではありません。実際の材料で加工工程を確認し、組み立て後の仕上がりを検査してください。
革ベルトを削ると強度が弱くなりますか?
材料を除去すると、局所的な強度と柔軟性が変化します。適切な薄肉化は組み立て性を向上させますが、過度の薄肉化は破損の原因となります。一般的な薄肉化長さや残留強度率に頼るのではなく、接合部全体を検証してください。
明確な仕様に基づいたテーパーベルトの開発
幅のテーパーと厚みプロファイルを個別に定義し、層構造を明示し、検査と取り付けチェックについて合意する。これにより、複雑な形状を良質なベルトの必須条件とすることなく、意図した設計を再現可能にすることができる。
Hoplokのカスタムベルト製作プロジェクトでは、図面、革の種類、バックルの参考情報をお知らせください。ベルトの最小注文数量は革製300本、PU製1,000本です。サンプル製作には通常2~3週間、量産には60~90日かかります。ご注文内容の承認状況と納期をご確認ください。






