
革ベルトの製作には、構造の仕様決定、革の選定と裁断、厚みの調整、ストラップとバックルの成形、縁の仕上げ、金具の取り付け、そして完成品の検査といった工程が含まれます。単層、裏地付き、パッド入り、リバーシブルなど、ベルトの種類によって工程は異なります。
ブランドにとって、これらの段階を理解することは、サンプルを検討したり、工場の見積もりを比較したりする際に役立ちます。優れた生産仕様書には、ベルトがどのような外観で、どのような性能を発揮する必要があるかが明記されています。また、承認されたサンプルを様々なサイズやその後の注文で再現するために必要な寸法やチェック項目も示されています。
1. 革を注文する前に構造を選択してください
単層ベルトは、本体に1本の革ストラップを使用します。裏地付きベルトは、表地と裏地を組み合わせた構造です。重ね合わせベルトは、表地と裏地の間に詰め物や補強材を追加する場合があります。リバーシブルデザインには、表裏両面が使用可能な面と、回転を支える金具が必要です。これらの選択は、厚み、縁の処理、剛性、材料消費量、組み立て方法に影響を与えます。
革の種類、該当する場合はなめし方法、表面仕上げ、厚さの範囲を指定してください。「フルグレイン」とは、革の表面のグレインが残っていることを意味し、耐久性を保証するものではありません。「本革」は、特定の等級を示すものではなく、素材がスプリットレザーであることを証明するものでもありません。グレインレザー、スプリットレザー、革繊維複合材については、単純な価格帯ではなく、明確な説明が必要です。
植物タンニンなめし革は、しっかりとした手触りと伝統的な型押し加工を好む方によく選ばれます。その他のなめし方や仕上げは、より柔らかなファッションベルトやドレスベルトに適しています。革の伸縮性、柔軟性、色移り、仕上げの密着性、そして希望するエッジ処理など、実際の革の状態を確認してください。なめし方だけでは、強度やあらゆる種類のロゴを付ける能力は決まりません。
2. サイズ表を裁断仕様書に変換する
完成品のサイズ寸法は図面で定義します。ブランドによっては、バックルの接点、または合意された調整穴の基準点を使用する場合があります。折り返しの余裕、バックルの長さ、穴の位置、最終穴より先の裾の長さはすべてパターンに影響します。ズボンのラベルに2インチ加えるのは買い物時の目安にはなりますが、生産時の寸法システムではありません。
例えば、設計で5つの穴を25mm間隔で配置し、中央の穴を基準サイズとした場合、両端の2つの穴はその基準サイズから50mm離れた位置になります。これはあくまで例示であり、業界標準ではありません。製品の実際の穴間隔、直径またはスロット形状、および許容位置公差を記録してください。
裁断担当者は、革の欠陥、緩み、伸び、使用可能な長さを検査します。長いベルト用革片は、小さな革片とは異なる形で歩留まりを制限します。消費量を見積もる前に、許容範囲内の自然なばらつきと除外すべき欠陥をマークしてください。高い歩留まりは、出来上がったストラップが合意された品質を満たす場合にのみ有効です。すべての革とデザインに合う普遍的なネスト率は存在しません。
3. 本体の厚みとバックルの折り畳みを個別に制御する
革は、全体の厚みを調整するために分割したり、折り目や端の部分で部分的に漉いたりして厚みを減らすことができます。仕上がりの本体の厚みと、重要な接合部における残りの厚みを指定してください。バックルの折り目ごとに一定の割合で厚みを減らすと、構造が弱くなったり、厚みが過剰になったりする場合があります。
重ね合わせベルトの場合は、表地、裏地、補強材を合わせて、組み立てた状態を確認してください。接着、縫製、仕上げ後の状態も確認しましょう。公称厚さだけでは、圧縮後の仕上がりの状態を完全に表すことはできません。バックルのバーやクランプは、圧縮された状態をしっかりと受け止め、切り込みを入れたり、過度の動きが生じたりしないようにする必要があります。
従来の革の「オンス」表記は厚さの目安に過ぎませんが、調達図面にはミリメートル単位の寸法と許容誤差を記載することで、より明確な厚さが示されます。参考までに、Tandy社は9~10オンスのベルトブランクの厚さを3.6~4.0mmと記載しています。ただし、この製品例はすべてのベルトの適切な厚さを示すものではありません。
4. 先端、穴、およびブランドロゴなどの特徴を切り取ります。
先端の形状は、フレーム、キーパー、ズボンループ、そしてデザイン全体に適合している必要があります。丸型、尖型、テーパー型、四角型など、いずれも有効です。スタイル名に頼るのではなく、実物大の型紙を承認してください。スタイル名はサプライヤーによって解釈が異なる場合があるためです。
穴の形状と配置は、選択した突起が無理なく挿入され、所定の位置に収まるようにする必要があります。必要に応じて、バックル舌部のスロットを含めてください。ラチェットベルトの場合、従来の穴の位置に代わって、トラックの位置と形状が重要なインターフェース寸法となります。
ロゴの加工は、アクセス状況や工程に応じて、組み立て前または組み立て後に行われる場合があります。アートワークのサイズ、位置、向き、外観を指定してください。実際の革仕上げに試し刷りを行い、承認後、ベルトの完成サンプルを承認してください。試し刷りに魅力的なプリントを施しても、それがベルトの留め具の下にくるのか、折り目に沿うのかは分かりません。
5. 構造がサポートできるエッジプロセスを選択します。
| エッジアプローチ | 承認すべき事項 | 使用シミュレーション後に確認すべき事項 |
|---|---|---|
| 磨き上げられたエッジ | 表面の滑らかさ、形状、色、および適切な革の反応 | 屈曲後の表面の粗化、色移り、および変化 |
| 塗装された縁 | 下地処理、適合するコーティングシステム、被覆、乾燥または硬化 | 穴や折り目の周りのひび割れ、剥がれ、べたつき、接着不良 |
| 折り返された端 | 折り返し代、厚み、角の形状、縫製位置 | 開口部、不均一性、縫い目の損傷 |
| 意図的に露出させたエッジ | きれいなカットと合意された視覚的特徴 | 繊維のほつれと許容できない摩耗 |
磨き仕上げは、特に植物タンニンなめしの革に適していますが、塗装仕上げや旋削仕上げは、見た目や構造の面で他の選択肢を提供します。クロムなめしの革すべてに同じ仕上げ方法を強制的に適用することは避けてください。仕上げ、繊維構造、製品デザインによって最適な方法は異なります。
エッジ塗装は、下地処理、塗布、乾燥または硬化という一連の工程から成ります。材料供給業者の工程指示書と完成品の見本を参考に、手順を進めてください。塗布回数を増やせば必ずしも仕上がりが良くなるわけではなく、機械を使っても検査の必要性がなくなるわけではありません。
6. バックル接続部を組み立てて検査する
ネジやスナップボタンを使えばバックルを取り外し可能にできますが、縫い目やリベットは一般的に日常使用で閉じたままにしておくことを想定した留め具です。見た目、メンテナンス性、そして性能を考慮して、どちらの方法を選ぶかを決めましょう。縫い合わせた折り返しも金属製の留め具も、必ずしも最も丈夫な選択肢とは限りません。
ベルトキーパーのクリアランス、ネジポストの長さ、リベットの取り付け位置、縫い目の位置、爪の動きを確認してください。縫製されたベルトには、糸と縫い目の構造も明確に定められている必要があります。手縫いのサドルステッチとミシンによる本縫いは異なる工程であり、一般的な「手作りの方が丈夫」という主張よりも、実際の縫い目、糸、張力、構造の方が重要です。
ハードウェアの承認には、材質、形状、表面仕上げ、ストラップとの互換性に関する事項が含まれるべきです。真鍮、鋼、亜鉛合金はいずれも適切な設計と仕上げが必要です。重量だけでは金属の種類を特定したり、耐久性を予測したりすることはできません。
7. 完成したベルトを確認し、参照番号を保管する。
寸法、外観上の欠陥、色合い、縁の状態、ロゴの位置、調整、およびリリースを確認します。必要に応じて、屈曲性、層間接着性、耐変色性、金具の仕上げ、および部品の保持性に関する試験について合意します。対象となる市場と用途に応じた方法と受入基準を定義します。施設監査や皮革の環境評価は、完成品の試験に代わるものではありません。
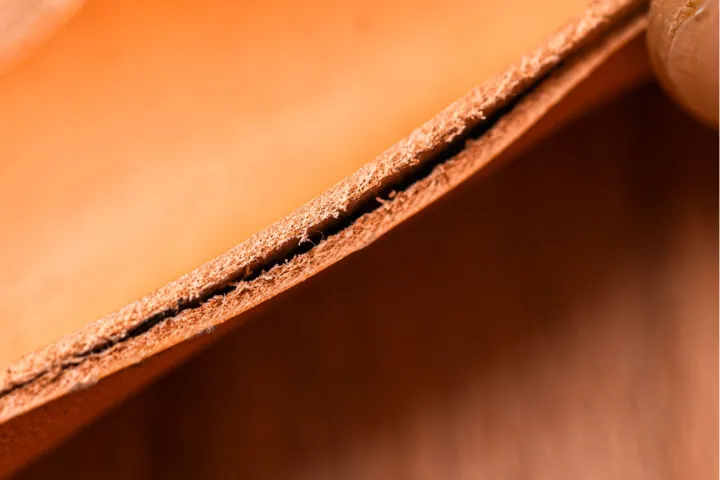
断面を観察することで、層間の剥離が明らかになる場合があります。完成した構造物を承認済みのサンプルと比較し、必要に応じて接着状態を確認してください。写真だけでは革のグレードを特定することはできません。
署名済みのサンプル、日付入りの図面、材料の参照情報、承認された変更の記録を保管してください。梱包ラベルはサイズ表と照合してください。サンプルと量産品の間で原材料が変更された場合は、受け入れる前に、その変更がフィット感、仕上がり、または性能に影響するかどうかを評価してください。
工場の見積書に含めるべき内容
革と裏地の素材、金具、仕上げ、組み立て、梱包、工具、テストの範囲を尋ねてください。歩留まりの想定は、サイズと不良品の許容範囲を反映したものでなければなりません。工場価格と運賃、関税、その他の着地費用を分けてください。小売りのDIY材料価格と工場の人件費の推測は、信頼できるコストモデルではありません。
Hoplokは、東莞のHongDingベルト工場、カンボジアのHoplokバッグ工場、カンボジアのHongcen Maxベルト工場、そしてカンボジアのProPelli皮革仕上げ工場という、合計19,000平方メートルの4つの施設を運営しています。ProPelliは提携タンナーから原皮を受け取り、ベルト用皮革をはじめとする様々な仕上げ加工を専門としており、有効なLWGゴールド認証を取得しています。ここは仕上げ加工工場であり、タンナーではありません。
カスタムベルトの製造における最小注文数量(MOQ)は、革ベルト300本、またはPUベルト1,000本です。ベルトのサンプル作成には2~3週間、量産には60~90日かかります。製造工程とスケジュールを評価するため、図面、素材の詳細、サイズ、数量、および発売予定日をご提供ください。






