合成皮革の中には、型押しや型抜き加工が可能なものもありますが、加工方法はコーティングや裏地の素材に合わせて選ぶ必要があります。ヒートプレス機を使えば、適合する素材に型押し加工を施すことができますが、手作業用の型抜き工具を使うと、通常はより浅い型押し加工しかできません。PUレザーやPVCレザーとして販売されているすべての素材に共通する温度、圧力、保持時間はありません。素材供給業者から加工方法に関する指示を入手し、試作品を作成して、冷却・屈曲後の仕上がりを確認してから生産を承認してください。
プレス直後はシャープに見える刻印も、後から緩むことがあります。これは、弾性回復、加工に適さない表面仕上げ、または不適切な圧力や温度などが原因と考えられます。温度を上げれば必ずしも解決するとは限りません。コーティング、接着剤、裏地などが、望ましい凹凸が現れる前に損傷してしまう可能性があるからです。
このガイドでは、手作業による型押し、制御された熱プレス加工、および工業用高周波加工を比較します。それぞれの加工方法、サンプルの評価方法、ロゴやテクスチャの製作を依頼する際にブランドが指定すべき事項について説明します。この比較は加工方法の選択に関するものであり、特定の生産ラインでの加工可否についてはメーカーに確認する必要があります。
科学的根拠: 合成皮革はなぜ本革とは異なる性質を示すのか?
革はコラーゲン繊維構造ですが、合成皮革はPUまたはPVCコーティング、繊維裏地、フォーム、接着剤などを組み合わせた構造になっている場合があります。適切な植物タンニンなめし革は湿式加工が可能ですが、これはすべての革製品に適した方法ではありません。同様に、すべてのPUコーティングが単純な熱可塑性樹脂のように振る舞うわけでもありません。素材全体の構造と、ホットエンボス加工、コールドデボス加工、RF加工のいずれに適しているかを確認してください。
「メモリー効果」(スプリングバック)
スプリングバックとは、圧力が除去された後に印象が部分的に回復する現象です。その程度は、材料、コーティング、パターン、およびプロセスによって異なります。耐久性の証明として新しい印象を受け入れるのではなく、サプライヤーが推奨する調整期間後に保持されたディテールを確認してください。
- 冷間デボス加工: 適合する一部の工芸材料は、加熱しなくても有用なへこみを保持します。一方、大幅に元の形状に戻るものもあります。すべての合成皮革に当てはまる、信頼できる普遍的な退色率や退色までの時間はありません。
- 熱設定: 耐熱性のある構造であれば、制御された加熱によって表面を成形することができます。冷却および剥離条件は、機器および材料の指示に従う必要があります。高温で型取りしただけでは、永続性を保証するものではありません。
PUとPVCの反応の違い
すべての合成皮革が熱に対して同じように反応するわけではありません。違いを知っておくことで、プロジェクトを台無しにすることを防ぐことができます。
- PUコーティング素材: ポリウレタンの化学組成、仕上げの厚さ、裏打ち材、接着剤など、すべてが反応に影響します。実際のグレードの加工限界値を取得してください。「PU」という表記だけでは、安全な温度や融点を定めることはできません。
- PVCコーティング素材: PVC配合はエンボス加工や高周波溶着用に設計できますが、柔軟性や加工限界は異なります。すべてのPVCシートがすべてのPUシートよりも多くの熱を必要とするとは限りません。サプライヤーが推奨する用途および加工データを参照してください。
本革 vs. 合成皮革のエンボス加工の物理特性
プロセスを選択する前に、この表を使用して解決すべき問題を特定してください。
| 材料 | Structure | 評価プロセス | 結成後 |
|---|---|---|---|
| ベジタンレザー | コラーゲン繊維 | 適切な未コーティングの工具用革に湿らせて工具加工を行う | 皮革供給業者の指示に従って乾燥させ、検査する。 |
| PUコーティング合成樹脂 | 布地上のポリマー | コーティング/裏打ち構造に適したプロセスのみ | 冷却後に残留レリーフと表面損傷を確認する |
| PVCコーティング合成樹脂 | 裏打ち材と発泡体を含むPVC配合 | 認定されたホットエンボス加工またはRF加工 | 冷却後、レリーフ、結合部、歪みを検査する |
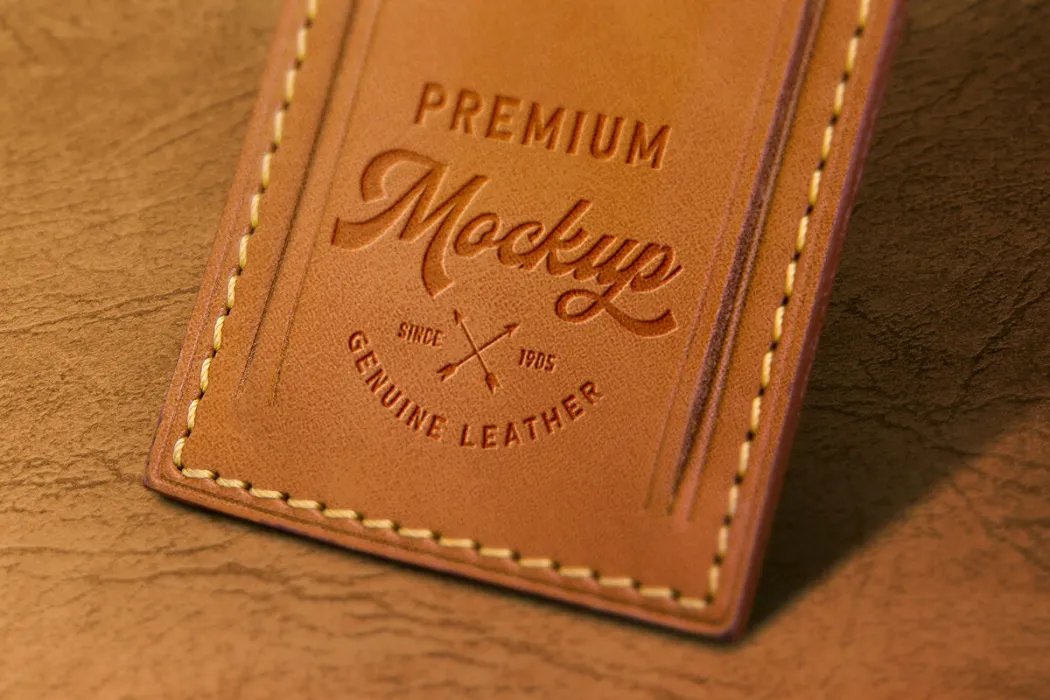
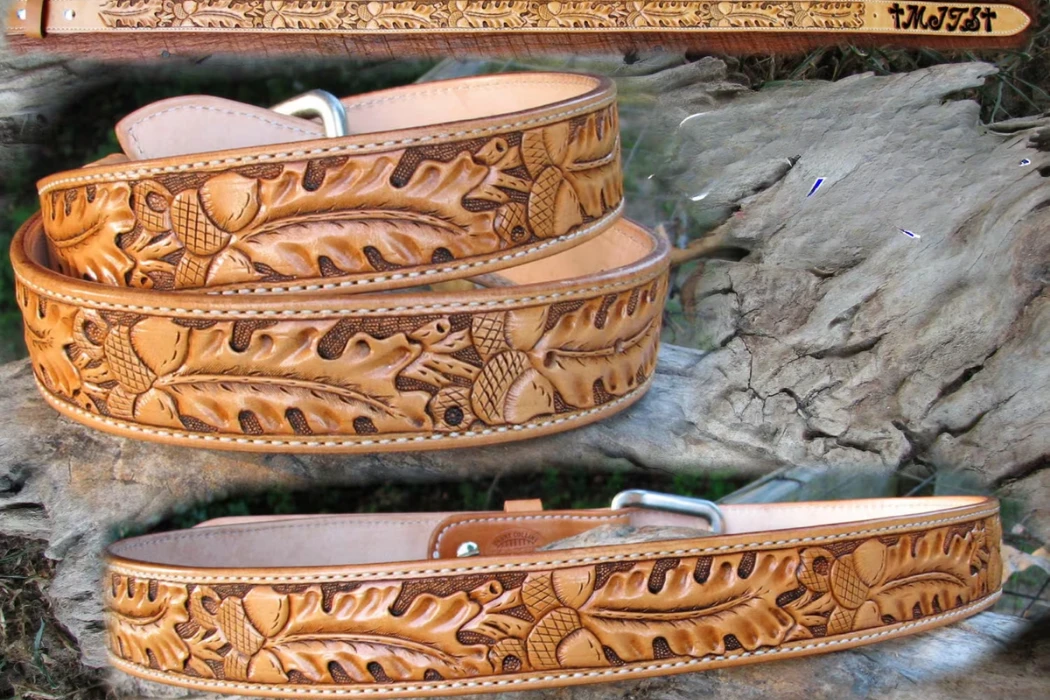
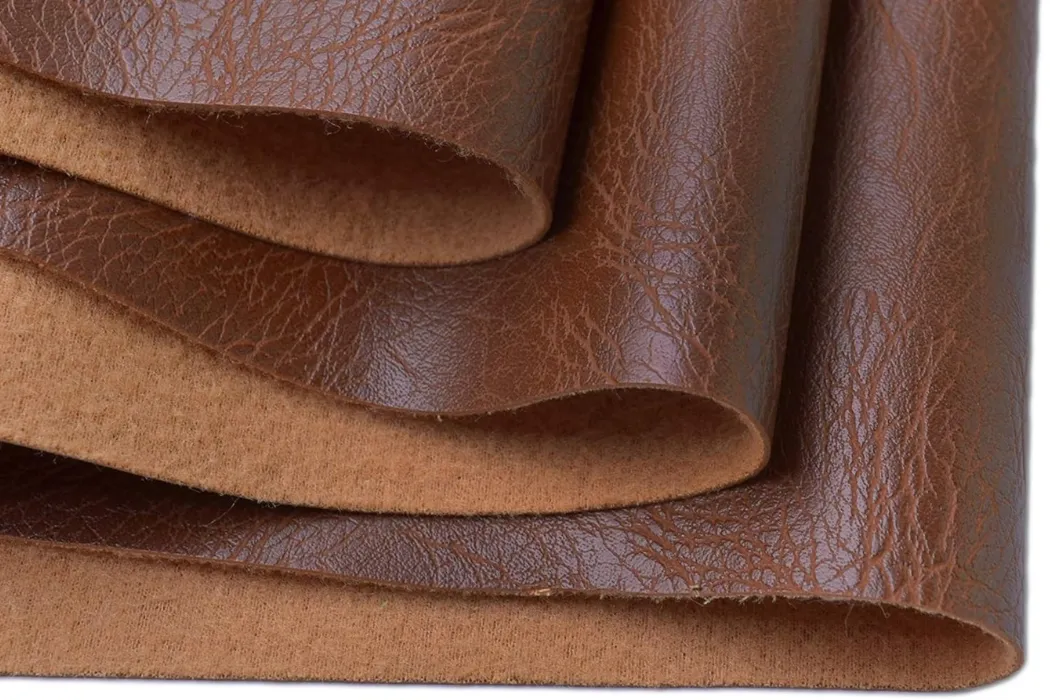
型押し加工を施した革の見本です。写真に写っている「本革」ラベルは、合成皮革加工やHoplok社の製品サンプルを示すものではありません。
方法1:ヒートプレス法(プロスタジオの結果)
制御式ヒートプレスは、繰り返しロゴや局所的なテクスチャを再現できる選択肢の一つです。金型、サポート材、離型シート、そして機械を一緒に選びましょう。接触面積と材料の厚さによって、熱と圧力が表面に伝わる具合が変わります。まずは、選択したグレードに対するサプライヤーの書面による設定値から始め、生産材料の端材を使って一度に一つのパラメータだけを変更していきます。承認されたサンプルと最終設定値の記録を保管しておきましょう。
適切な金型の選択
真鍮、マグネシウム、その他の工具材料は、さまざまなマーキング用途に使用されます。デザイン、レリーフ、プレス、生産数量、工具サプライヤーの推奨事項に基づいて選択してください。真鍮は選択肢の一つであり、唯一の専門的な選択肢ではありません。
- 熱制御: 金型の加熱方法と動作温度の測定方法について尋ねてください。工具金属の無意味なランキングよりも、ロゴ全体にわたる均一な接触と温度の方が重要です。
- 奥行きとエッジ: 工具図面の線幅、凸凹、および画像周囲のクリアランスを確認してください。細かい文字や大きな塗りつぶし部分は、実際の材料でテストしてください。工具が深すぎたり鋭すぎたりすると、コーティングに傷がついたり、切断されたりする可能性があります。
ワークピースの冷却と解放
冷却は、適切な成形サイクルの一部となる場合があります。必要な拘束点と解放点は、構造と設備によって異なります。ワークピースの取り扱い中に型が伸びたり平らになったりしないよう、プレス加工前にこの工程を計画してください。
機械メーカーと合意したサイクルを使用してください。冷却保持が必要な機器の場合は、承認された治具または手順を使用してください。繊細なレリーフに重いブロックを即席で置かないでください。確認すべき事項は次の2点です。
A) 冷却はプレス機内で行われるのか、それとも別の支持治具内で行われるのか。
B) 部品がどのように支持されているか、また、歪みなく取り扱うことができるのはどのような場合か。その基準を作業指示書に記録し、冷却された部品を評価する。
熱プレス試験で記録すべき事項
一般的なインターネット設定を、実際の材料に関する試作記録に置き換えてください。機械の圧力表示は金型面の圧力とは互換性がないため、機械と工具の識別情報も保持してください。
| 資格要件を満たすための材料 | 温度基準 | 滞在/退去基準 | 追加のチェック |
|---|---|---|---|
| 標準PU(ポリウレタン) | このPU構造のサプライヤー承認済み範囲 | 指定されたコーティングと裏地での試験 | 木目の平坦化、接着部の損傷、およびディテールの保持 |
| 厚手のPVC / ビニール | このPVCグレードのサプライヤー承認済み範囲 | 機械および材料固有のサイクル | 歪み、表面損傷、層間接着 |
| 薄型ファッションビニール | 熱成形が許可されているかどうか確認してください。 | 適切なサポートを受けた上でのトライアル | しわや裏地の縮み |
| 植物由来複合材料 | まず、バインダー、コーティング、裏打ち材を特定します。 | 植物の内容から設定を推測しないでください | 耐熱性および仕上げ材の密着性 |
方法2:型押し加工と試作品の限界
Cricutは、デボス加工チップの素材として紙のように薄い合成皮革を挙げており、このツールはQuickSwapハウジングを使用するCricut Makerマシンに対応していると明記しています。これは、対応シート上の線画を評価する際に役立ちます。ただし、工場でホットスタンプされたロゴを再現したり、市販の合成皮革が同じように機能することを保証するものではありません。詳しくは、Cricutツールと素材ガイドをご覧ください。
コールドデボス加工とヒートエンボス加工
Cricut 方式は、小さな点に集中する機械的な圧力に完全に依存しています。
- メカニズム: この工具は、材料を除去することなく、凹状の線を材料に押し込む。これは、レーザー彫刻や熱成形とは異なり、デボス加工と呼ばれる。
- 適合: 適合する材料設定を選択し、小規模なテストを行ってください。メーカーは、厚みのある圧縮性の高い材料の場合、工具ハウジングによる跡が残る可能性があると注意喚起しています。
- 材料の配置: Cricutの 革の説明書 型押し加工の際は、合成皮革の表面を上にして使用してください。工具のセットアップ手順に従ってください。ヒートガンでシートやカッティングマットを予熱することは、承認された材料設定の代わりにはなりません。
アイロンが生産の参考資料として不適切である理由
家庭用アイロンと手持ち式スタンプでは、接触圧力、位置合わせ、保持時間の制御が限られています。たとえ試作品が許容範囲内に見えたとしても、その工程はブランド製品として仕様を定めるのに十分な再現性を備えていない可能性があります。
- コントロール: 仕入先のサンプルを比較する際は、安定した治具を備えた機械と、工程記録を使用してください。異なる治具で製作された試作品では、工場で実現可能な細部を正確に把握することはできません。
- 表面損傷: 過度な加熱や不均一な加熱は、木目に光沢を与えたり、変色させたり、層を剥離させたりする可能性があります。プレス布は安全な動作温度を維持するものではありません。
- 決定: 材料供給業者がアイロンがけや熱転写を承認しない場合は、互換性のある冷間マーキング方法を使用するか、工場での試用を依頼してください。
方法3:工業的大量生産(高周波溶接)
高周波(HF)、または無線周波(RF)溶接は、電磁場を用いて適合する材料を加熱し、同時に工具で圧力を加える溶接方法です。機器メーカーのForsstrom社は、PVCとPU材料の接合に27.12MHzの機器を使用していると説明しています。特定のコーティングされた繊維との適合性については、まだ試験が必要です。ロゴやレリーフを成形するには、適切な工具と構造が必要であり、溶接が必ずしも最適なブランディング方法とは限りません。
生産サイクルの比較
ホットプレス装置とRF装置はどちらも工業生産工程の一部として使用できます。材料と受け入れサンプルに基づいてプロセスを選択し、実際のサイクル、取り扱い要件、および不良率を比較してください。
- サイクルタイム: 積載、成形、冷却、荷降ろしを含む、観測されたサイクルを要求してください。提示されたプレス保持時間やRF電源投入時間だけでは、時間当たりの完成品生産量を算出することはできません。
- 品質限界: いずれのプロセスにおいても、結晶粒の保持、変色、接着性、部品の歪みを評価してください。RF加熱は、表面の損傷を防ぐものではなく、プロセス制御の必要性を排除するものでもありません。
RFサンプルで確認すべき事項
電極と裏当て治具は、材料が高周波エネルギーに反応する際に、局所的な溶接効果や成形効果を生み出すことができます。最終的な結果は、積層構造、ツール設計、およびプロセス制御によって異なります。別のグレードの材料で作られたサンプルから推測するのではなく、サプライヤーに選択した材料での効果を実際に示してもらうようにしてください。
サンプルで以下の機能を確認してください。
- 安心: 視覚的な仕上がりを確認し、深さの測定が必要かどうかを判断してください。デザイン周辺に薄くなったり、破れたり、平らになったりしていないか確認してください。
- エッジ: 電極の刻印の小さな文字、角、境界線を検査し、鮮明度が一定であることを確認してください。
- 保持: 冷却、調整、および代表的な屈曲試験を行った後、サンプルを検査してください。RF加工もホットスタンピングも、普遍的なゼロリカバリー保証を正当化するものではありません。
エンボス加工方法の比較
この表は、ブランド マネージャーが自社の生産規模と品質要件に適した方法を決定するのに役立ちます。
| 方法 | 結果が合格条件 | 成果評価 | ツール要件 | 以下のためにベスト |
|---|---|---|---|---|
| DIY(クリカット) | 対応シート上の凹んだ線 | アートワークと用紙の取り扱いによります | 互換性のあるマシン、ハウジング、チップ | 工芸品および限定版アート作品のプロトタイプ |
| 熱プレス | 適合材料上の局所的な痕跡 | 生産サイクル全体を測定する | 金型、治具、および工程の試作 | 適切な機器を使用したロゴの試作と製作 |
| HF溶接(工業用) | RF対応構造における溶接または成形効果 | 実際の負荷と冷却で出力を検証する | 電極、支持体、および材料の評価 | 互換性のある工業用成形/接合用途 |
ブランド向けカスタムツールの指定
金型サプライヤーには、ベクター形式のロゴ、必要な仕上がりサイズ、基準となる配置位置、および実際の材料見本を提供してください。アートワークを盛り上げるか凹ませるかを指定してください。画面上では判読可能な細い線でも、テクスチャのあるコーティングではきれいに再現されない場合があります。
工具を発注する前に、所有者、保管場所、サンプル承認の範囲、および再注文の照合方法について合意してください。成形と切削を兼ねた工具が提案されている場合は、刃先と表面の両方の印象を評価してください。この工程を注文に割り当てる前に、Hoplok社に提案された設備と下請け工程について確認を依頼してください。
よくある間違い:デザインが消えたり溶けたりする理由
退色、光沢、剥離は、材料だけでなく設定によっても発生する可能性があります。まず、その構造が加工プロセスに適していることを確認してください。次に、工具の接触、温度、保持時間、圧力、解放条件を、承認された試作品と比較してください。より深いレリーフを高品質とみなすのではなく、コーティングや裏打ちに損傷のある部品は不良品として却下してください。
「焦げた」表面
過熱や長時間の保持は、木目や光沢の変化、表面の変色、または接着不良を引き起こす可能性があります。こうした現象が発生するタイミングは構造によって異なり、材料名が工程上の限界を示すものではありません。
- ガラス: ロゴ周辺に滑らかで光沢のある部分がある場合は、仕上げ面が意図せず平坦化している可能性があります。承認済みのサンプルと比較して、熱、圧力、工具のクリアランス、保護材などを確認してください。
- バブリング: 水ぶくれや層間剥離が発生した場合は、耐熱性、耐湿性、接着強度について調査する必要があります。欠陥を隠蔽しようと無理な圧力をかけるのではなく、試作を中止して材料供給業者に相談してください。
「ゴースト」画像(スプリングバック)
リリース後にデザインの鮮明度が低下した場合は、同じ調整期間を経た保存済みの対照サンプルと比較してください。パターン、基材、またはプレスサイクルに変更があったかどうかを確認してください。回復不良だけが、マークが弱くなる原因ではありません。
冷却拘束が検証済みのプロセスの一部である場合は、その手順に従い、解放条件を記録してください。それでも緩和が薄れる場合は、材料の適合性と工具を再検討してください。関連性のないグレード間で一定の冷却ブロック時間を課したり、重量が重い方が設計上安全だと想定したりしないでください。
トラブルシューティングガイド
この診断表を使用して、一般的なエラーから資料を保護します。
| 問題 | 外観 | 根本的な原因 | 修正 |
|---|---|---|---|
| デザインの衰退 | 最初は鮮明ですが、その後はぼやけて平坦になります。 | 回収または不適切な材料/プロセス組み合わせ | 材料承認、金型、冷却/リリース手順を再確認してください。 |
| 表面の泡 | 皮膚の下の水ぶくれや空気の溜まり。 | 熱や接着部の損傷の可能性 | 試験を中止し、サプライヤーの処理制限と比較してください。 |
| 溶けたエッジ | デザインのエッジが定義されていない/乱雑です。 | 過度の熱、圧力、または不適切な工具 | ツールを確認し、試行ごとにプロセス変数を1つ変更する |
| バッキング分離 | 布地がプラスチックから剥がれます。 | 接着不良または裏地の不適合 | 材料供給業者と構造とプロセスについて検討する |
合成皮革へのエンボス加工、デボス加工、レーザー彫刻
PVCや正体不明の合成皮革はレーザー加工しないでください。レーザーメーカーのTrotec社は、加工時に有害な排出物が発生したり、機器が損傷したりする可能性があるため、PVCなどの不適切な材料を挙げています。「PVCフリー」というだけでは十分ではありません。コーティング剤、添加剤、接着剤、裏地も、選択したレーザーと抽出システムに適している必要があります。
用語の定義
これら 3 つの用語はマーケティングではよく同じ意味で使われますが、それぞれ異なる結果をもたらす異なる物理プロセスを表しています。
- エンボス: 多くの場合、素材や効果に適した工具を用いて作られた、浮き彫りの模様を指します。皮革業界では、型押しされた質感を指す場合にもこの言葉が使われることがあるため、実物のサンプルで確認することをお勧めします。
- デボス加工: 表面に押し込まれた凹状の刻印。多くの刻印ロゴはこの形状をしています。専門用語だけに頼るのではなく、図面上で必要な結果を明記してください。
- レーザー彫刻: レーザーを用いて表面の材料を除去または加工します。仕上がりの色や深さは下地の状態によって異なり、必ずしも下地の布地層が露出するとは限りません。
安全に関する警告:レーザーとPVC
供給業者から材料識別情報および入手可能な安全/加工に関する文書を入手し、レーザー機器の供給業者に適合性を確認してもらってください。安全データシート(SDS)にはすべての層やすべての加工時の排出物が記載されているとは限らないため、SDSを包括的なレーザー承認として扱うべきではありません。
炎色試験を承認の基準として使用しないでください。外観、臭い、または即席の銅線試験では、未知の複合材料がレーザー加工に適しているかどうかを判断できません。未確認の材料をレーザー加工機に入れないでください。供給元の資料を入手するか、専門家による材料の識別を受けてください。
安全性と技術の比較
レーザーを使用しない方法をすべて自動的に安全とみなすのではなく、プロセス要件を比較検討すべきである。
| 技術 | 物理的プロセス | PVC の安全性 | 視覚効果 |
|---|---|---|---|
| ヒートエンボス加工/デボス加工 | 承認された材料に対する制御された成形 | 供給業者の承認された処理条件の範囲内でのみ | 3Dテクスチャ、トーンカラー |
| コールドデボス加工(クリカット) | 機械的圧力 | 加熱は不要です。機械/材料の指示に従ってください。 | 微妙なへこみ |
| レーザー彫刻 | 気化(燃焼) | PVCまたは組成不明の材料には適していません | 高コントラスト(焼き込み/除去レイヤー) |
よくある質問
1. ヘアドライヤーを使ってフェイクレザーをエンボス加工できますか?
ヘアドライヤーでは、再現性のあるエンボス加工サイクルに必要な、金型への圧力と温度を制御することはできません。生産ロゴの品質を確認する手段としては不適切です。材料および機器のサプライヤーが承認したプロセスを使用し、より高温の即席ツールで代用しないでください。
2. 合成皮革のエンボス加工は永久的に残りますか?
刻印の保持期間は、素材と加工方法によって異なります。冷間デボス加工は、適合するシートに有効ですが、加熱加工やRF加工では、異なる効果が生じる場合があります。冷却後、適切な調整、屈曲、摩擦試験を行い、結果を承認してください。どの方法も、製品の寿命全体にわたって刻印が持続することを保証するものではありません。
3. PUレザーのエンボス加工に最適な温度は何度ですか?
PUレザーに最適な温度は一つではありません。コーティングの化学組成、厚さ、裏地、接着剤によって限界温度は異なります。材料供給業者に加工範囲を問い合わせ、成功した試験における温度、保持時間、圧力、金型、離型条件を記録してください。
4. エンボス加工は合成皮革にダメージを与えますか?
はい。考えられる欠陥としては、木目の平坦化、変色、コーティングの損傷、裏地からの剥離などが挙げられます。ロゴ自体だけでなく、ロゴ周辺の領域も確認してください。刻印は装飾的な処理であり、適切な証拠なしに素材を強化すると主張しないでください。
5. メーカーはどのようにしてフェイクレザーにワニ皮の質感を出すのでしょうか?
交差模様や爬虫類模様のような質感は、素材の構造に応じて、模様付きプレート、ローラー、またはその他の表面加工プロセスを使用して形成できます。この模様は人工的に作られた外観であり、動物の種類を示すものではありません。承認済みの質感サンプルを入手し、大量生産時にどのように一致するかを確認してください。
6. 普通のアイロンを使ってもいいですか?
材料供給業者がアイロンがけを明示的に許可し、指示を与えている場合のみ、アイロンがけを検討してください。家庭用アイロンは、生産用プレス機の代替品として管理された状態では使用できません。供給業者の承認を得るには、提案された生産材料、工具、および工程で作成されたサンプルを要求してください。
結論:材料とプロセスを検証する
フェイクレザーへのブランディングを成功させるには、まず全体の構造を把握することが重要です。適切なマーキング方法を選択し、浮き彫りまたは凹みの形状を決定したら、冷却・テスト済みのサンプルを保管しましょう。設定や工具の記録を文書化することで、再現性のある生産結果と、単なる試作品の成功を区別することができます。
試作品は作品の評価に役立ちますが、ブランド側は完成品における配置、一貫性、および細部の再現性も確認する必要があります。工場と購入者が同じ結果を評価できるよう、購入仕様書には許容される欠陥と検査条件を明記してください。
Hoplokのカスタムバッグ、ベルト、または財布の製作をご希望の場合は、お問い合わせの際に、素材の参考資料、ベクターアートワーク、ロゴサイズ、およびご希望の効果をお送りください。製作仕様を確定する前に、実現可能性のレビューとサンプルをご依頼ください。お客様の製品に最適なブランディング方法について、 Hoplokまでご相談ください。