
二国間調達は、バイヤーにとって評価対象となる生産拠点が2ヶ所あることを意味します。その価値は、特定の製品がそれぞれの拠点で製造可能かどうか、また、両拠点が材料、工具、輸送手段を共有しているかどうかによって決まります。
第二の生産国は、製品、材料、生産枠が承認されている限り、ブランドにとって新たな調達先となる。中国とカンボジアの提案は、検証済みの輸入コストを含め、同一の仕様に基づいて比較されるべきである。発注先の変更は計画的な移転であり、自動的な緊急切り替えではない。
実務上の問題は、準備された輸送システムがどれだけの混乱を吸収できるかということである。中国とカンボジア間で注文を割り当てる前に、以下の運用要件を比較検討する必要がある。
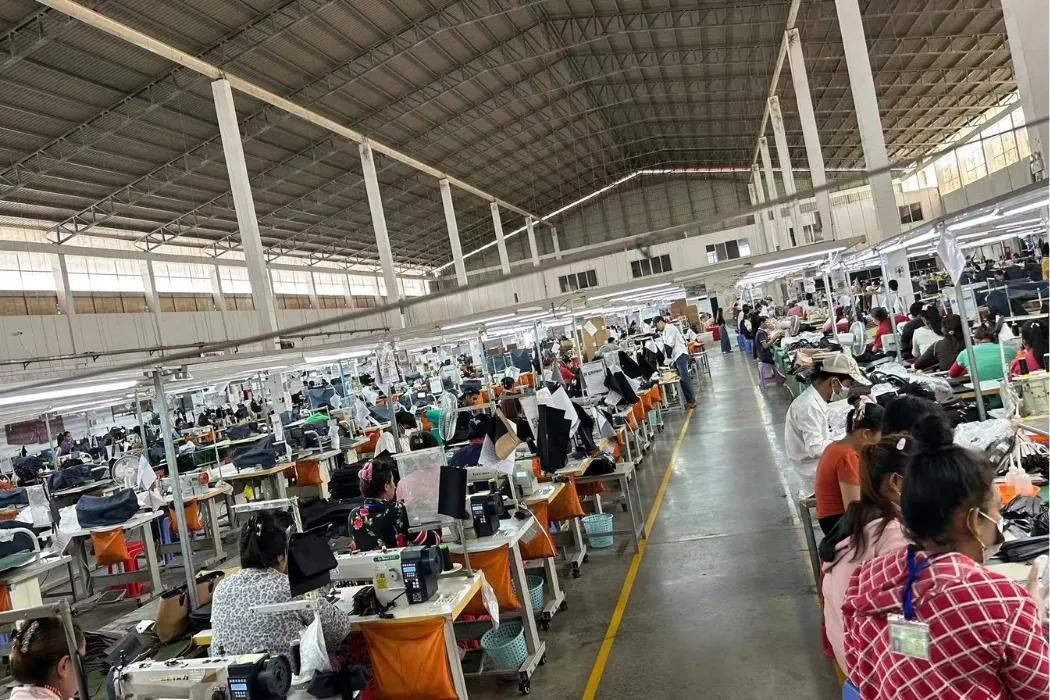
二国間事業所の輸入コストを比較する際には、どのように比較すべきでしょうか?
工場の住所だけでは、ベルトやバッグにかかる関税額は決まりません。輸入業者は、関税率を決定する前に、製品の構造、製造履歴、仕向地の規則を確認する必要があります。
比較可能な2つの着地コストシートを作成する
同じ仕様と納期で複数の見積もりを比較してください。製品価格、運賃、保険料、通関費用、適用される関税、国内配送費用はそれぞれ個別に記録し、見積もりに既に含まれている費用を差し引いてください。両方の提案で同じ注文数量、梱包、配送場所を使用してください。運賃の想定が異なると、工場価格の節約効果が相殺される可能性があります。
- 米国への輸入品については、HSコード分類、原産地、関税評価額、輸入日、および該当する第99章関税を含むすべての情報を確認してください。 最新の米国関税表を確認してください.
- カンボジアのEU EBA特恵措置は、一部の製品について部分的に撤回されています。特恵措置を申請する前に、正確な商品コード、原産地規則、および関連書類を確認してください。 欧州委員会:カンボジアとの貿易協定.
- カナダ、英国、またはその他の仕向地については、それぞれの市場の最新の関税および特恵関税規則を個別に確認してください。ある市場での承認は、他の市場での資格を保証するものではありません。
| 比較項目 | 中国の提案 | カンボジアの提案 |
|---|---|---|
| 製品および分類 | 完成したSKUと該当するコードを文書化してください。 | 同じSKUと該当するコードを文書化してください。 |
| Origin | 記録資料および処理場所 | 記録資料および処理場所 |
| 義務の引き受け | 現在のエントリー日処理 | 現在の入社日による扱い。資格がある場合のみ優先。 |
| 運用上の決定 | 材料、容量、輸送ルートを確認してください。 | 材料、容量、輸送ルートを確認してください。 |
両方のシートが完成してから生産を割り当ててください。関税措置や製品構造に変更があった場合は、出荷前に関税に関する前提条件を再確認してください。
複数工場モデルは地域封鎖や港湾ストライキから保護できますか?
第二拠点を設けることで、現地での混乱を回避する手段が得られる可能性があるが、それでも注文には資材、生産能力、承認済みの出荷計画が必要となる。共通の上流サプライヤーや積み替え港を利用する場合、両方の拠点で同様の遅延が発生する可能性がある。
どのリスクが地域固有のもので、どの依存関係が両拠点で共通しているかをリストアップしてください。それらを実際の部品表と輸送ルートと照らし合わせて確認してください。
- 電気: 各拠点に対し、現在の操業上の制約事項と緊急時対応策を文書化するよう依頼してください。独立した電力ネットワークが存在するからといって、利用可能な生産能力が確定するわけではありません。
- 労働カレンダー: 両拠点の閉鎖予定日と人員配置スケジュールを入手してください。資材供給業者と下請け業者も休業計画に含めてください。
- ポート: 運送業者に、各工場からの実現可能な輸送ルート(内陸輸送、混載、積み替えの依存関係を含む)の見積もりを依頼してください。
移管は承認が必要な生産変更として扱います。工具の移動または再製作に必要な時間を確認し、受入ラインを検査して新しいルートを確保してください。
計画演習:資材供給の中断
混乱が発生する前に、緊急時対応訓練を実施しておくことは有効です。まず1つの注文を処理し、2番目の拠点が適切な生産を開始するために必要なものを記録してください。
- シナリオ: この仮想的な計画演習では、ある工場への資材輸送が中断されるという状況を想定しています。これは、実際に報告された顧客事例ではありません。
- Response: 移転を提案する前に、代替拠点に承認済みのサンプル、工具、材料、および利用可能な生産枠があるかどうかを確認してください。
- 決定: 転送スケジュールを、当初の配送ルートを待つ場合と比較してください。購入者の承認と、費用または配送日の変更を記録してください。履行率は想定されていません。
この作業では、移管先の担当者、承認ポイント、および未解決の依存関係を特定する必要があります。地理的に離れているだけでは、継続性は保証されません。
仕上げ管理は、国境を越えた材料の一貫性をどのようにサポートできるのでしょうか?
素材の色や質感は、製造ロットによって異なる場合があります。同じスタイルの製品が複数の工場で製造される場合、バイヤーは共通の承認済み基準と再現性のある検品プロセスを必要とします。
「クラストから仕上げまで」のソリューション
Hoplok社のProPelli工場は、カンボジアで外部から調達したクラストレザーの仕上げ加工を行っており、製革工程の上流工程を担う工場ではありません。これにより、チームは明確な仕上げ工程を管理できる一方、入荷する原材料と完成品ロットは引き続き承認が必要となります。
- 原材料: クラストレザーの仕入先、品目、ロット番号を記録してください。同一ロット内でも、自然なばらつき、厚み、裁断計画への適合性を検査してください。
- 一元化された最終記録: 承認済みの仕上げサンプルと記録されたレシピを参考にしてください。材料の目視評価条件および機器による色許容範囲について合意してください。仕上げ施設は、上流の製革工場とは別個のものです。
- 仕上げ効果: 要求された効果を実際の材料に反映させ、許容される変動範囲を定義する。注文を割り当てる前に、受入先で再現可能であることを確認する。
承認済みのマスターサンプルは、仕上げ仕様書およびロット記録とともに保管してください。同一のレシピであれば自然なばらつきがなくなるという前提に立つのではなく、合意された観察条件下で生産サンプルを比較してください。
化学物質管理とグローバルコンプライアンス
仕上げ工程の管理は、使用される化学物質やプロセスに関する可視性を向上させることができます。ただし、コンプライアンスを保証するものではありません。実際の材料、想定される市場、および関連する試験結果を確認してください。
総合的な提案を行うには、関連する化学物質および材料の記録を要求し、生産前に製品試験を実施することに同意する必要があります。
- EU規制物質: 材料および使用目的に対して適用される制限事項を特定し、関連する試験結果を要求してください。
- 米国市場の要件: 輸入業者および試験実施機関に、該当する製品および曝露要件を確認してください。一般的な化学物質リストでは不十分です。
- 施設証拠: 当該施設およびその適用範囲に関する最新のLWG文書を確認してください。これは製品の化学試験結果とは別個のものです。
最終工程の記録は、ロット間の差異を調査するのに役立ちます。これらの記録は、原材料の記録および製品試験結果と併せて確認する必要があります。
製造業者はどのようにして複数の拠点間で品質管理を統一できるのか?
製造国は製品の品質を決定するものではありません。実際の製造現場、担当工程、サンプル結果、検査管理状況を比較検討してください。
「ゴールデンサンプル」プロトコル
承認済みのサンプルと、材料、寸法、構造、仕上げ、パッケージングを網羅した管理された技術仕様書から始めましょう。開発を行う拠点と、注文品を製造する拠点を確定してください。
受け入れ先に、最新のサンプル、パターン、および金型情報を提供してください。スタイルを移転可能なものとして扱う前に、試作品の承認を得てください。
トレーニングと責任
各拠点における技術担当者および品質担当者の連絡先を確認してください。国名だけでスタッフの経験レベルを推測するのではなく、生産ラインのトレーニングや生産変更がどのように記録されるのかを尋ねてください。
- トレーニング: 承認された構造について、誰が受入ラインの担当者を訓練するのか、また、初回生産サンプルはどのように検査されるのかを尋ねてください。
- 欠陥の定義: 両方の現場で同じ書面による評価基準と参照サンプルを使用し、検査結果に異議が生じた場合の対処手順を合意しておくこと。
比較対象となる品質管理記録
各提案の責任範囲と根拠を確認するには、以下の比較表を使用してください。
| 運用指標 | 中国の提案 | カンボジアの提案 |
|---|---|---|
| 主な機能 | 開発および生産範囲を確認する | 開発および生産範囲を確認する |
| 品質基準 | 承認済みサンプルおよび最新の技術仕様 | 承認済みサンプルおよび最新の技術仕様 |
| 技術的責任 | 開発および品質管理担当者の氏名を挙げてください。 | 製造および品質管理の担当者名を挙げてください。 |
| 検査プロトコル | 検査段階、サンプリング、および欠陥基準について合意する | 検査段階、サンプリング、および欠陥基準について合意する |
| 注文割り当て | 構造、材料、および利用可能な容量を一致させる | 構造、材料、および利用可能な容量を一致させる |
量産開始前に、責任の所在が不明確であったり、基準に矛盾がないか調査してください。
二国間展開モデルはブランドの成長を支えることができるか?
複数の拠点を持つサプライヤーは、注文量の変更に対応できる可能性があるが、各拠点における生産能力とコストの見直しは依然として必要である。事業継続性と環境への影響は、それぞれ別の問題である。
スケーラビリティ: プロトタイプからコンテナへ
スタイルが拡大した場合は、材料の入手可能性、工具、検査、梱包が新しい注文に対応できるかどうかを確認してください。ある規模の生産が承認されたサイトが、次の規模の生産にも対応できると安易に考えてはいけません。
開発とスケーリングは別々に検討する。
- 開発: サンプリングが行われる場所と、選択した材料および構造物に適用される最小数量を確認してください。
- スケーリング: 生産量や生産場所が変更された場合は、生産計画を再承認してください。契約主体、価格、品質責任、納期条件を文書で確認してください。
統合コンプライアンスアーキテクチャ
ご注文対象となるすべての施設について、最新の施設関連書類をご請求ください。記載されている法人名、住所、監査範囲、有効性、および未解決の是正措置についてご確認ください。
サプライヤーとの連絡窓口を一本化することで調整は簡素化されるかもしれませんが、ある拠点の認証や監査結果がすべての工場に適用されるわけではありません。ISO認証や社会監査の結果を鵜呑みにする前に、該当施設に関する認証や監査結果を必ず確認してください。
よくある質問
Q: カンボジアの革の品質は中国に比べて劣るのでしょうか?
A:原材料と完成品のサンプルを比較してください。原産国や、表面から表面までの製法だけでは、品質が同等であるとは限りません。
Q: 2 つの地域間のリードタイムの違いは何ですか?
A:材料、サンプリング、生産、輸送を含む、注文ごとのスケジュールをご依頼ください。Hoplok社では、ベルトコンベアでのサンプリング期間は2~3週間、袋詰めでのサンプリング期間は3~4週間、大量生産期間は60~90日と確定しています。移送が必要な場合は、別途スケジュールを確認する必要があります。
Q: 2 つの国にまたがる設定の場合、 2 つの個別の契約を管理する必要がありますか?
A:契約主体と、サイト変更を承認できる者を確認してください。契約書には、生産責任、検査権、原産地記録、および救済措置を明記する必要があります。グループ名が同じであるだけでは、これらの事項は解決されません。
Q: レザーワーキンググループ (LWG) は新興市場の施設をどのように認証するのですか?
A:LWGは監査フレームワークを複数の拠点に適用しています。対象となる施設と範囲をご確認ください。Hoplokは、皮革仕上げ施設であるProPelliについて有効なLWGゴールド認証を取得していることを確認していますが、これはHoplokのすべての工場や完成品を認証するものではありません。LWG認証の範囲をご確認ください。
結論
二国間戦略は、両方の拠点で承認された製品を再現でき、移送計画が準備できている場合に有効です。生産能力、資材の入手可能性、品質管理、および検証済みの着地コストを比較してください。地理的な分散は特定の混乱の影響を軽減できますが、関税の節約や途切れることのない出荷を保証するものではありません。
Hoplokの4つの工場の総面積は19,000m²です。中国のHongDing工場(5,000m²)、カンボジアのHoplokバッグ工場(4,000m²)、Hongcen Maxベルト工場(5,000m²)、そしてProPelli皮革仕上げ工場(5,000m²)です。カスタムレザーベルトプログラムについては、生産拠点、原材料の輸送ルート、およびお客様のSKUの輸送要件を明記した提案書をご請求ください。






