
裁断は、革の消費量、端面の品質、バックルとの適合性に影響を与えます。ベルト製造プログラムにおいては、実際の材料構成から得られる許容部品のコストと生産量を比較することが有効です。機械の公称位置決め精度や、1回の高速裁断サイクルだけでは、そのような結果は得られません。
油圧式クリッカープレスは、成形された金型で切断します。CNCデジタルカッターは、ナイフなどの適切な工具を用いて、プログラムされた経路に沿って切断します。どちらも皮革製品の製造に利用できます。ベルト製造のワークフローには、準備、仕上げ、組み立ても含まれるため、スループットを比較する際にはこれらも考慮する必要があります。
このガイドでは、機械構造、ネスティング、寸法、工具、および受注量について考察します。機器メーカーの情報に基づいて利用可能なアプローチを説明しますが、機械の種類全体に対して一律の価格、不良率、または性能保証を割り当てることはありません。
クリッカープレスとCNCシステムの主な違いは何ですか?
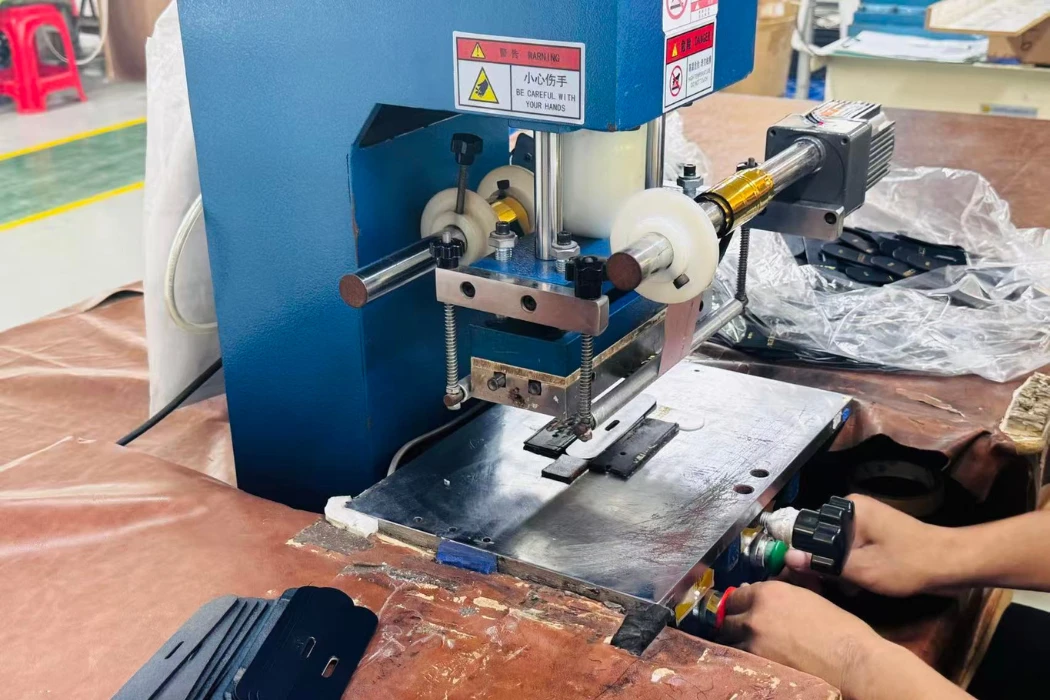
根本的な違いは、切削経路の形成方法にある。型抜き加工では物理的な金型が輪郭を決定するのに対し、CNC加工ではデジタルファイルが工具をガイドする。機械の構成や自動化の程度は、どちらのグループ内でも異なる。
油圧式クリッカープレスの仕組み
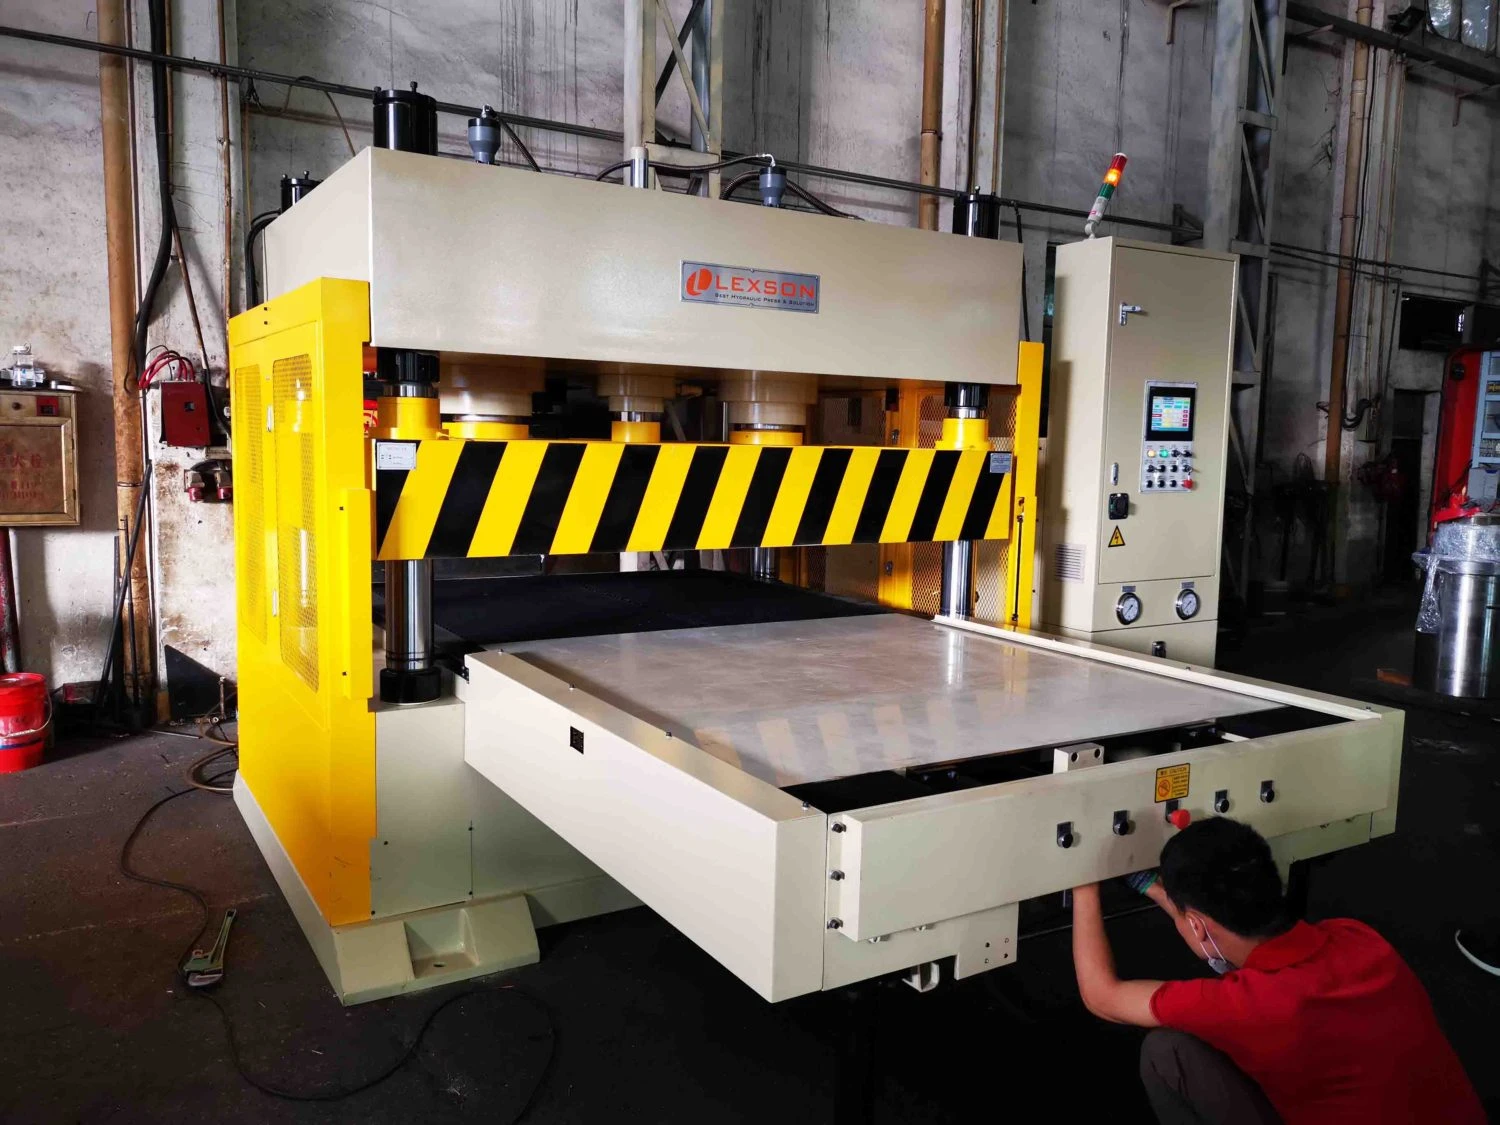
適切な切断面で支えられた材料の上に、鋭利な切断ダイが配置される。プレス機は、切断刃を材料に押し込むのに必要な力を供給する。これを単に「鈍い粉砕」と呼ぶのは、鋭利なダイの役割を見落としていることになる。
プレス機の容量、ヘッド配置、金型サイズ、材料の厚さは互換性が必要です。操作方法と安全な操作手順は機種によって異なりますので、製造元の操作手順に従ってください。ATOMの皮革製品シリーズには、型抜きシステムとデジタルシステムの両方が含まれています。
CNCデジタル切削技術の仕組み
デジタルカッターは、プログラムされた形状を読み取り、対応する切削工具でツールパスに沿って加工を行います。振動ナイフはオプションの一つであり、すべてのCNCカッターの仕様ではありません。Zündの工具ラインナップは、さまざまなナイフ、パンチング、マーキングオプションを示しています。
材料の固定方法、刃の選択、切削深さは結果に影響します。真空ベッドは安定性を高めるのに役立ちますが、すべての動きや工具のたわみをなくすわけではありません。振動周波数とストロークは、選択した工具の仕様から取得する必要があり、単一の刃の回転数として記述されるべきではありません。
セットアップ時間とワークフローの比較
型抜き加工の切り替えには、工具の位置確認と点検、機械の設定、初回カットの承認などが含まれます。デジタル加工の切り替えには、ファイルの準備、ネスティング、工具の選択、材料の登録、初回カットの承認などが含まれます。ファイルの読み込みは、そのワークフローの一部にすぎません。
材料投入から次の工程に進める合格品が完成するまでの代表的な作業時間を計測してください。ピッキング、選別、検査の時間も含めます。金型重量を固定したり、段取り替え時間を一律に比較したりしても、作業場によって信頼性は異なります。
皮革の裁断方法が、皮革の端材率にどのような影響を与えるのか?
皮革の形状、使用可能な品質ゾーン、パーツのサイズ、繊維の方向、および種類はすべて歩留まりに影響します。長いベルトストラップは、小さな革片とは異なるネスティング制約を課す可能性があります。同等の皮革と同一の受入基準を持つシステムを比較してください。
スチールルールダイを使用した手動ネスティング
オペレーターは、自然な痕跡を検査し、製品の品質要件を満たすように金型を配置することができます。適切な配置には、目に見える輪郭を埋めるだけでなく、伸張方向、陰影、部品の一致なども重要になります。適切な間隔は、金型とプロセスによって異なります。
材料が廃棄されたり、使用されなかったりした理由を記録しましょう。一見無駄に見えるものの中には、製品の品質を守るためのものもありますが、レイアウトの不備や予防可能な切断ミスなどは削減できる可能性があります。一律のギャップ率や損失率では、これらの原因を区別することはできません。
デジタルネスティングと品質マッピング
Zünd社の皮革加工ワークフローでは、輪郭のキャプチャ、事前にマークされた品質ゾーンの登録、ネスティング、切断、ピッキングについて説明しています。また、部品を手動で配置し、カメラをアップグレードとして使用する構成についても説明しています。デジタル切断には、必ずしも自動的な欠陥認識機能が含まれるとは限りません。
ソフトウェアには、向き、品質領域、許容間隔に関する適切なルールが必要です。アルゴリズムは、使用できない領域を高級ストラップに適した領域に変えたり、すべての平方インチが製品になることを保証したりすることはできません。レイアウトを実際の材料と設計上の制約に基づいて検証してください。
材料収率の比較
試作前に歩留まりの定義を合意しておく。例えば、一貫した測定方法に基づき、合格した切断部品の面積を投入材料の面積で割った値とする。比較が意味のあるものとなるよう、不合格部品と他の製品用に確保された材料は別々に追跡する。
代表的な材料とサイズの組み合わせでテストを行い、許容生産量、労働時間、および後工程での不良率を比較します。デジタルネスティングは操業の歩留まりを向上させる可能性がありますが、その改善度合いを測定する必要があります。すべてのベルト工場で同じ割合で改善が見られるとは限りません。
| 比較項目 | 型抜きワークフロー | デジタルカッティングワークフロー |
|---|---|---|
| 配置 | オペレーターまたは構成された配置プロセス | システムに応じて、手動、補助、または自動のネスティングが可能 |
| 品質ゾーン | オペレーターの認識と合意されたルール | 地図情報とネスト規則は信頼できるものでなければならない |
| 間隔 | 金型、材料、切削面の検証 | 刃、材料、および固定具の検証 |
| 証拠を提出する | 代表的な材料で許容される出力を測定する | 同じ材料と受入基準を使用する |
ベルトの寸法精度において、どちらのシステムがより優れているか?
ストラップ幅の重要性
幅と厚みは、バックルと仕上げ面の形状に合致している必要があります。幅が広すぎると擦れの原因となり、狭すぎると外観や保持力に影響が出る可能性があります。適切な幅は、金具の形状によって異なり、一律1ミリメートルというルールは当てはまりません。
まず完成部品の要件を設定し、次に切断および後続工程の管理を割り当てます。測定は、定められた位置で合意された条件下で行います。切断されたブランク材と、エッジ塗装された組み立て済みベルトでは、寸法が異なる場合があります。
クリッカープレスの公差と工具の状態
金型の形状、切れ味、材料の特性、カッティングボードの状態、機械の設定は、寸法とエッジに影響を与えます。すべてのスチールルール金型に同じ公差やたわみを割り当てるのではなく、工具を検査し、サンプル出力を確認してください。
初回品検査と適切な工程内サンプリングを実施してください。長時間の連続加工を続ける前に、切断品質の変化を調査してください。工具のメンテナンスは、金型および機械メーカーの指示に従ってください。損傷した金型すべてが再研磨に適しているわけではありません。
CNC加工の精度と完成品の仕上がり
機械仕様における位置決め精度は、革の加工において実際に達成される許容誤差とは異なります。刃の摩耗、押さえ方、材料の動き、パス設定などが切断に影響を与える可能性があります。デジタルシステムであっても、物理的なばらつきの要因をすべて排除できるわけではありません。
希望する厚さ、焼き戻し、形状での切断試作を依頼してください。適切な処理と仕上げを行った後、実際の部品を測定してください。作業領域全体で結果を確認し、1番目と1000番目のベルトが自動的に同一であると主張するのではなく、繰り返し作業を実施してください。
メンテナンス費用と工具費用は、最終的な収益に影響しますか?
スチールルールダイと物理的な保管
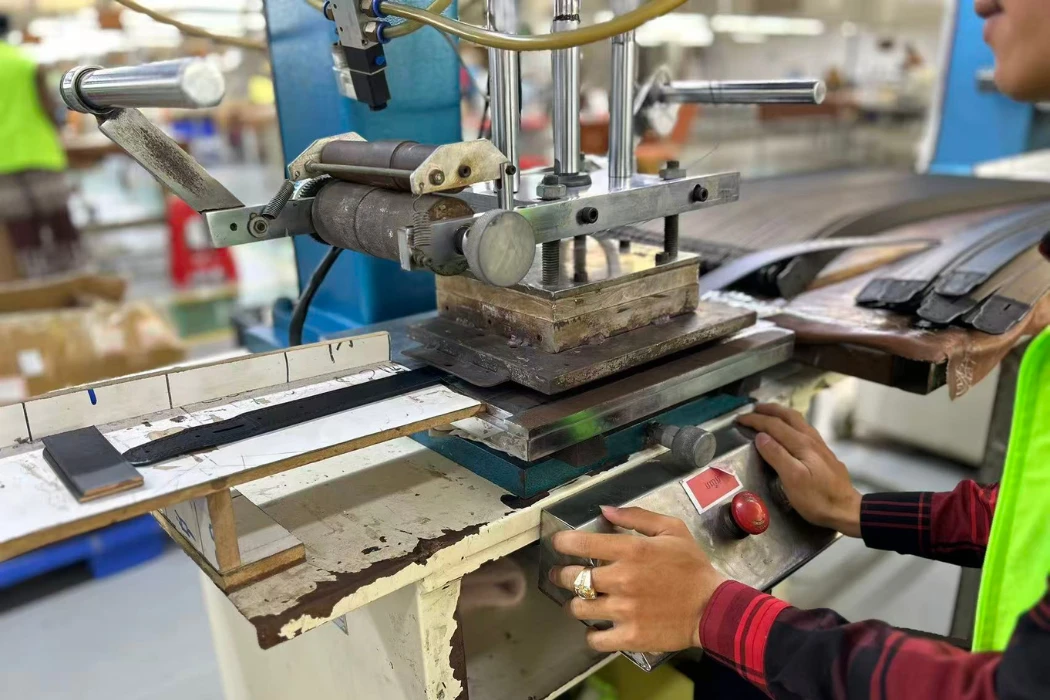
見積もりには、金型の設計、製造、識別、保管、検査、交換を含めてください。金型の数は、ワークフローで完全な輪郭を切断するか、ストリップと端部の加工を共有するかによって異なります。すべてのサイズに、必ずしも完全に独立したフルベルト金型が必要なわけではありません。
再注文のためのツール所有権とアクセス権限について合意する。状態と承認された形状を記録し、製品変更時には改訂を可能にする。サプライヤーの見積もりは、サポートのない一律の金型単価よりも有用である。
CNCブレード、ソフトウェア、およびサポート
デジタル切断では、輪郭ごとに成形金型を用意する必要はなくなりますが、刃、切断面、工具のメンテナンス、適切なファイルなどは依然として必要です。ソフトウェアライセンス、アップグレード、データ管理、トレーニング、サービスなどもコストに影響する可能性があります。
ファイルストレージが安価だからといって、デジタルパターンを無料だと考えてはいけません。形状の準備と確認には手間がかかります。刃の種類、寿命、交換手順は材料や機械によって異なり、刃1枚あたりの価格やベルト枚数は一律ではありません。
長期コストの比較
設置費用、光熱費、工具、ソフトウェア、人件費、サービス費用、ダウンタイム、材料消費量、想定作業量に対する許容生産量を比較してください。見積書に含まれる内容(研修や現地サポートなど)も確認してください。
投資を評価するには、測定された試験データと現実的な利用状況を用いるべきです。ある生産構成では高い購入価格が正当化されるかもしれませんが、別の生産構成では十分に活用されない可能性があります。画一的な材料節約率では、迅速な投資回収は保証されません。
| コストカテゴリ | ダイカット | デジタルカッティング |
|---|---|---|
| 設置済み機器 | 機械、切断面、設置およびサポート | カッター、工具、固定システム、ソフトウェア、および設置 |
| 製品の準備 | 金型設計または共有切削加工 | ファイルの準備、検証、およびネストの設定 |
| 消耗品 | 金型および切削面 | 刃、切断面、その他指定された消耗品 |
| 保管と制御 | 工具の識別と物理的な保管 | ファイル/バージョン管理に加え、物理的なツールと予備部品もご用意しております。 |
| 経済的成果 | 合格部品1個あたりのコストを計算する | 同じ受入基準と作業負荷基準に基づいて計算する |
生産量によって最適な切断技術は決まるのか?
少量生産およびカスタム生産
小規模な工房では、繰り返し形状の加工には既存の型抜き装置が適している場合がある一方、頻繁な修正が必要な場合は、少量生産であってもデジタル切断が有効となる。材料、工具の入手可能性、そしてより広範なプロセスによって、最適な選択が決まる。
開発頻度、部品の種類、月間生産量を比較検討してください。トレーニングと安全な操作は、どちらのシステムにとっても重要です。購入コストが低いだけでは、許容可能な製品あたりの最低コストは決まりません。
小売注文のスケーリング
大量注文には、安定した出力、保守サポート、および工程管理が不可欠です。単純な形状を繰り返す場合は型抜きが適していますが、様々なパターンやサイズが混在する場合はデジタル処理が有効な場合があります。ただし、どちらの方法も大量生産のすべてに対応できるわけではありません。
代表的な生産能力を示す証拠と、ボトルネック、故障、品質チェックに関する計画を確認してください。材料の使用状況や責任あるベルト製造については、1台の機械が自動的に持続可能であるという根拠のない主張とは別に検討してください。
ハイブリッド切断床
工場によっては、異なる部品を異なる設備に割り当てる場合があります。長いストラップ、成形された先端部、保持具、装飾部品などは、それぞれ異なる切断方法が必要となる可能性があります。ハイブリッド方式は生産オプションの一つであり、すべての高度な工場が同じ手順に従うことを保証するものではありません。
寸法や部品識別情報を含め、各工程間のインターフェースを検証してください。サプライヤーに設計の工程について説明を求めてください。実際の注文に提案されている設備と工程(外部委託の切断作業を含む)を確認してください。
革ベルトの裁断に関するよくある質問
革ベルトの製造において、CNCマシンはクリック式プレス機よりも速いのでしょうか?
形状、材質、セットアップ、積載、選別などによって異なります。ワークフロー全体と最終的な出力結果を比較してください。ダイは一回のストロークで輪郭を切り抜くのに対し、ナイフはパスに沿って切り抜くかもしれませんが、どちらか一方の観察だけでは全体の生産性を判断することはできません。
革の裁断用金型の平均寿命はどれくらいですか?
工具、材料、切削面、セットアップ、メンテナンス状況によって異なります。一律の打撃回数に頼るのではなく、状態と出力を点検してください。修理または交換については、供給元の指示に従ってください。
CNCマシンは、厚手の植物タンニンなめしの馬勒革を切断できますか?
機械と工具の組み合わせによっては、厚手の革を加工できるものもあります。メーカーの加工能力を確認し、実際に素材を試用してください。一般的な厚さの表示は、すべての焼き戻し、コーティング、工具構成を網羅しているわけではありません。
クリックプレスを使用する場合、どれくらいの革が無駄になりますか?
普遍的な割合というものは存在しません。皮革の品質、形状、部品の寸法、配置規則によって、使用可能な歩留まりが決まります。合格した部品は一定の面積に基づいて測定し、避けられない端材と予防可能な不良品を区別してください。
CNCレザーカッターの熟練オペレーターが必要ですか?
はい。ファイルの準備、材料の評価、セットアップ、ツールの点検、安全な操作には、依然として専門知識が必要です。自動化によって作業内容は変わりますが、結果を確認する責任がなくなるわけではありません。
どちらの切断方法がよりきれいなベルトの端面を生み出すか?
どちらの方法でも、適切な工具と設定を用いれば、適切なエッジを作り出すことができます。実際の革でカットを比較し、仕上げ工程後に検査してください。すべての型抜きがエッジを潰してしまう、あるいはすべてのデジタルカットが欠陥のないものであるとは限りません。
ベルトプログラムにおける切断ルートの選択
まず、完成品の寸法と外観を定義し、次に切断結果の計測値、許容歩留まり、総コストを比較します。最適な方法は、一般的な機器ランキングではなく、設計と数量に合ったものであるべきです。
Hoplokのカスタムレザーベルト製造については、図面、素材、バックル、数量をお知らせください。生産工程を確認させていただきます。レザーベルトの最小注文数量(MOQ)は300本、PUベルトは1,000本です。サンプル製作には2~3週間、量産には60~90日かかります。開発および承認スケジュールは見積書に記載されています。






