
革ベルトの製造工程では、通常、熟練した職人の手作業と機械が様々な段階で組み合わされます。裁断、漉き、縫製、仕上げ、金具の取り付けといった各工程において、機械化の度合いは異なります。工場の設備は再現性と生産性を向上させることはできますが、材料の完全性、欠陥ゼロ、あるいは自動的な品質基準への適合を保証するものではありません。
調達担当者にとって、提案されたプロセスが承認済みの設計、公差、外観、および納期を満たせるかどうかを比較検討することは有益です。このガイドでは、職人技に基づく生産プロセスと、より自動化されたベルトコンベア生産プロセスを比較する際に要求すべき生産段階と証拠について説明します。
職人技に基づくプロセスと自動化されたプロセスの違いは何ですか?
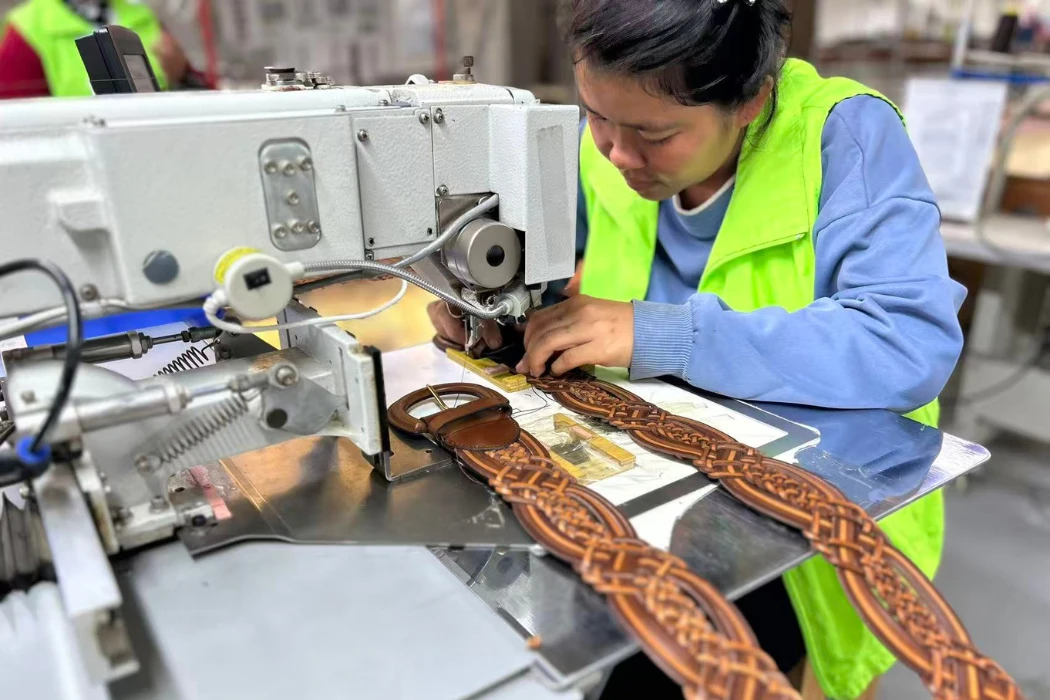
手工具、オペレーターが操作する機械、プログラマブル機器は、一つの工場内で共存し得る。油圧切断プレスは機械化された機器だが、だからといって材料の配置、積載、検査が必ずしも自動化されているとは限らない。「手作り」や「自動化」といったラベルだけで品質を判断するのではなく、実際の工程を具体的に説明すべきである。
切断
手作業による切断やストラップカッターは、適切なガイドとオペレーターによる制御に依存します。型抜きは物理的なツールを使用しますが、デジタルナイフやその他の適切なシステムはプログラムに従って動作します。材料の配置、刃の状態、校正、検査は依然として結果に影響を与えます。機械の仕様は、すべての革製ストラップにおいて±0.1mmの公差を保証するものではありません。
縫い
工業用ミシンは、繰り返し可能な縫い目の形成を支援し、一部のシステムではパターンやその他の設定を制御できます。しかし、針、糸、張力、支持構造、および材料の取り扱いについては、依然として開発と検証が必要です。ミシン縫いも手縫いも、緩んだループ、縫い目の飛び、または糸切れが発生しないことを保証するものではありません。
エッジ仕上げ
研磨、塗装、折り曲げ加工など、様々なエッジ処理には、素材と求める仕上がりに応じた工程が必要です。機械は塗布や研磨を補助できますが、下地処理、塗布順序、乾燥または硬化は依然として重要です。エッジ処理は万能の防水シールではなく、剥がれを防ぐ保証でもありません。
| 比較 | 購入者にとって役立つ質問 |
|---|---|
| 出力 | この建設および発注に対応できる能力はどの程度ですか? |
| 寸法 | どの許容誤差が検証され、どのように測定されるのか? |
| 外観 | 参照サンプルと比較して、どの程度のばらつきが許容されるのか? |
| チェンジオーバー | スタイルによって、どのツール、設定、試行が変わりますか? |
| サンプリング | 開発および承認のどの段階がスケジュールを決定するのか? |
| 品質管理 | 欠陥はどのように検出、記録、封じ込められるのか? |
サンプルとその製造工程を評価してください。手作業による工房の不良率が常に一定であるとか、自動化された生産ラインが材料やスケジュールの制約なしに任意の数量を生産できるといった思い込みは避けてください。
ベルト製造の主な工程は何ですか?
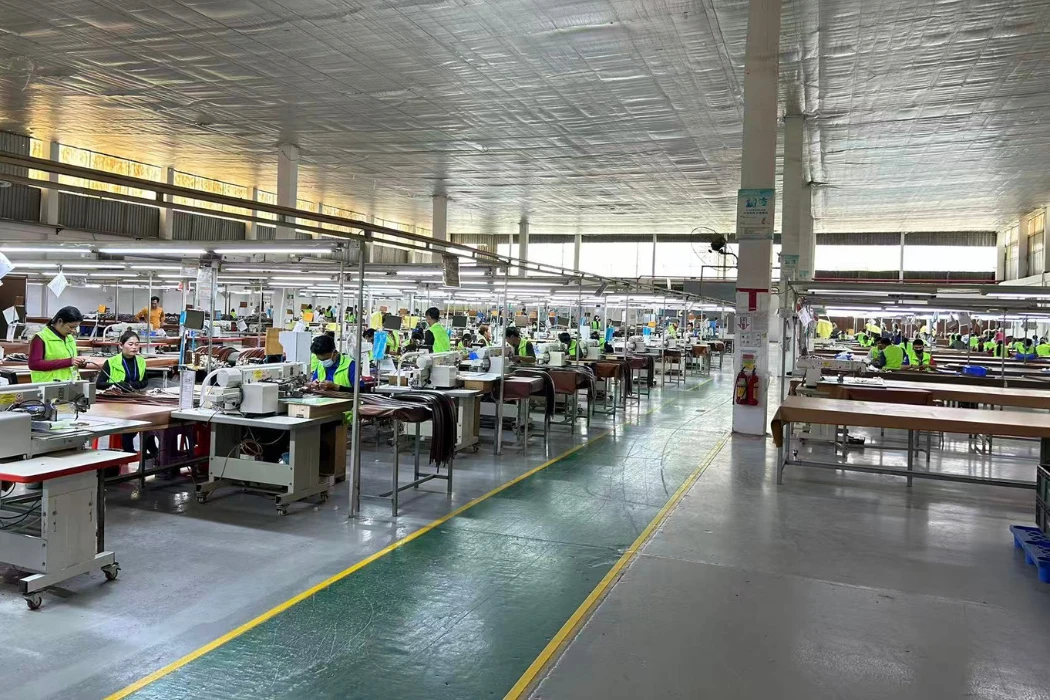
ファッションベルトの組み立て工程は、指定された皮革または合成素材と部品から始まります。必ずしも原皮から始まるわけではありません。単層ストラップ、裏地付き構造、編み込み、装飾的なスタイルなどによって、製造手順は異なります。
材料の検討と厚みの準備
材料の種類、仕上げ、使用可能な領域、および必要な厚さを確認してください。分割加工は全体の厚さを調整できますが、部分的なスキビング加工は折り目などの特定の領域を薄くすることができます。どちらの加工も、すべての弱点を修復したり、既に薄い部分を厚くしたりすることはできません。実際の構造における目標値と許容誤差を定義してください。
レイアウトと裁断
使用可能な領域、自然な形状、方向、外観要件を考慮して部品を配置します。材料とパターンに適した切断システムを選択します。Comelz社のNEKシステムは、デジタル化、欠陥または品質領域のマーキング、手動または自動のネスティングがそれぞれ独立した機能であることを示しています。機器は計画をサポートできますが、材料基準の必要性をなくすものではありません。
スキビング、接着、エッジ処理
許容される削り取り領域と残りの厚みを定義します。接着、裏打ち、補強が必要な場合は、それらを適切に設計します。接着工程と必要な硬化工程は、端部塗装の乾燥工程とは別に行います。1ミリメートルの固定バックル折り込み厚みは、すべての材料や取り付け方法に適しているわけではありません。
縫製と金具の組み立て
サンプル上で縫い目の構造と必要な外観を設定します。部品に適した工具を使用して、バックル、キーパー、その他の金具を取り付けます。穴の形状と間隔は製品図面から取得する必要があります。作業は、1つの連続コンベア上で同時に行うのではなく、別々に行う場合があります。
最終チェックと梱包
寸法、外観、機能、および合意されたサンプル性能チェックを確認します。不良品は承認された手順に従って処理し、再加工を行います。注文品の出荷前に、梱包保護とラベルを確認します。
サプライヤーが提案された施設で実施する工程と、他の場所から調達する部品や工程について確認してください。設備の写真だけでは、完全な生産工程を把握することはできません。
機械はどのようにして一貫した品質を支えることができるのか?
制御された設備は、再現性の高い作業の維持を容易にしますが、材料の自然なばらつきや工程の変化は依然として存在します。サプライヤーを比較する前に、目標値、測定方法、許容されるばらつきを明確に定義してください。「全く同じ」という表現は、検査仕様の代わりとして有効ではありません。
リンク先の製造工程動画は、製造工程を示すためのものであり、購入者の注文に対する許容誤差、生産量、不良率、または認証の証拠となるものではありません。
寸法制御
幅、全長、厚さ、および各部の寸法を許容誤差とともに明記してください。測定方法と材料の状態を確認してください。プログラムされた幅は、関連する加工後にも検証が必要です。切削工具や機械のディスプレイだけでは最終寸法を証明することはできません。
穴の配置
図面または承認済みの型紙を使用して、位置、形状、間隔を制御します。工具の状態と位置合わせを確認してください。正確に穴が開けられていても、不適切な荷重や材料条件によっては穴が伸びたり裂けたりする可能性があるため、寸法精度は取り付けの耐久性とは必ずしも同じではありません。
ステッチとエッジの外観
縫い目の位置、ステッチの仕上がり、許容範囲内の端のばらつきを確認してください。材料や糸を変更した後は設定を確認し、実際の仕上がりを検査してください。乾燥トンネルを使用しても、すべての仕上げが瞬時に硬化するわけではなく、気泡、ひび割れ、接着不良の可能性を完全に排除できるわけでもありません。
| コントロールエリア | 要求する証拠 |
|---|---|
| 寸法 | 承認済みの図面、公差、および測定記録 |
| ホールレイアウト | パターン、工具の参照およびサンプル検査 |
| 縫い目 | 承認された構造、環境、外観基準 |
| エッジ | 材料適合プロセスと完成サンプル |
| 欠陥 | 記録されたカテゴリ、調査および是正措置 |
| 変更 | 材料、ツール、およびプロセスの改訂に関するレビュー |
不良率の評価は、明確な定義、期間、製品構成、検査基準が明記された記録に基づいてのみ行う。工場における不良率が1%未満、あるいは不良率ゼロといった結果を保証するものではない。
革の仕上げはベルトにどのような影響を与えるのか?
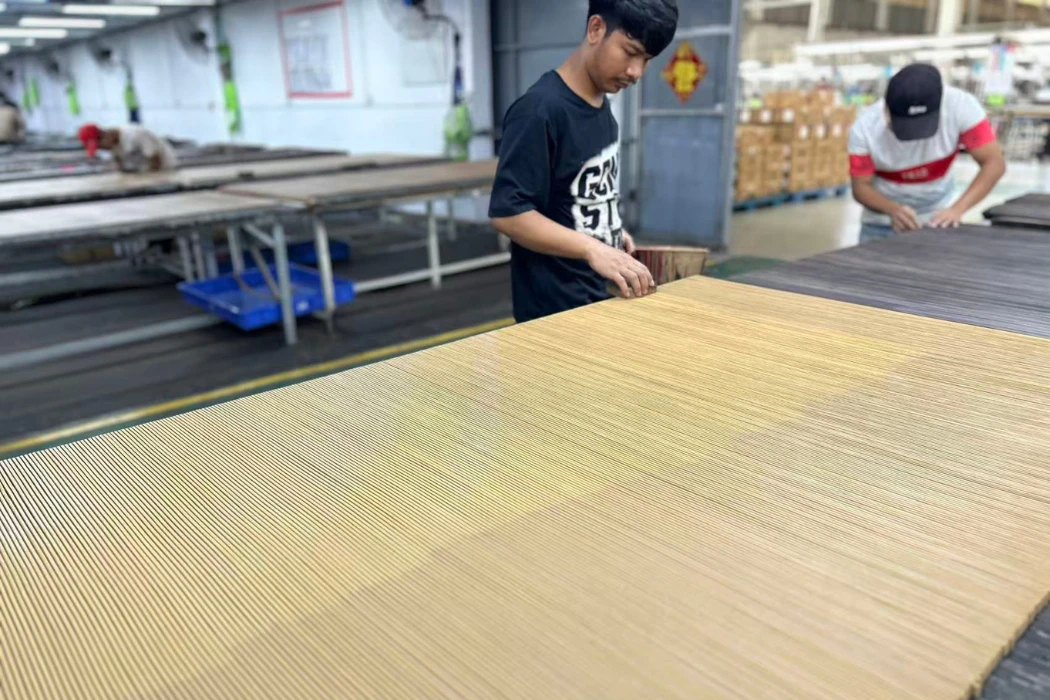
なめし工程は、原皮を革に加工する工程です。革の仕上げ工程は、前工程で加工された革の色、手触り、質感、表面の外観などの特性を調整する工程です。クラストは既になめし加工された革であり、未加工の動物の皮ではありません。必要な仕上げ工程は、革製品の種類と製品仕様によって異なります。
受信した記事を確認してください
皮革または仕上げ革の種類、なめし方法、および関連する場合は以前の加工方法を特定します。使用可能な領域、厚み、外観を確認します。すべての皮革が染色されている、均一に吸水性がある、または同じ延伸およびタンブリング工程が必要であると想定しないでください。
色彩と表面効果を開発する
スプレー、コーティング、研磨、エンボス加工、タンブリングなどの工程は、適切な場合に使用できます。工程は、材料と仕上げシステムに適合している必要があります。自動化によって、研磨温度の均一化、色の即時硬化、耐水性の保証が実現されるわけではありません。
プルアップとビンテージ風の外観を承認
プルアップとは、適切な革を曲げたり伸ばしたりした際に生じる色の変化を指し、一般的にはオイルやワックスと関連付けられます。正確な効果は製品によって異なります。ヴィンテージ風やダメージ加工のような外観は、さまざまな処理によって作り出すことができ、万能なワイヤーブラシやワックス注入のレシピは必要ありません。
承認された色と外観の範囲を維持し、意図したベルト構造に適した仕上がり材料を確認してください。見本は、工場の1日の生産面積の証明としてではなく、品目と仕上げごとに識別する必要があります。
ホプロクの仕上げスコープ
カンボジアのProPelliは、外部から調達した原皮を加工する5,000平方メートルの皮革仕上げ施設です。同社の現在のLWGゴールド認証は、この施設の加工範囲に適用されます。原皮のなめし工場ではなく、また、この認証はすべての仕上げ済みベルトやすべてのHoplok工場を対象とするものではありません。
生産に向けたカスタムデザインはどのように開発されるべきか?
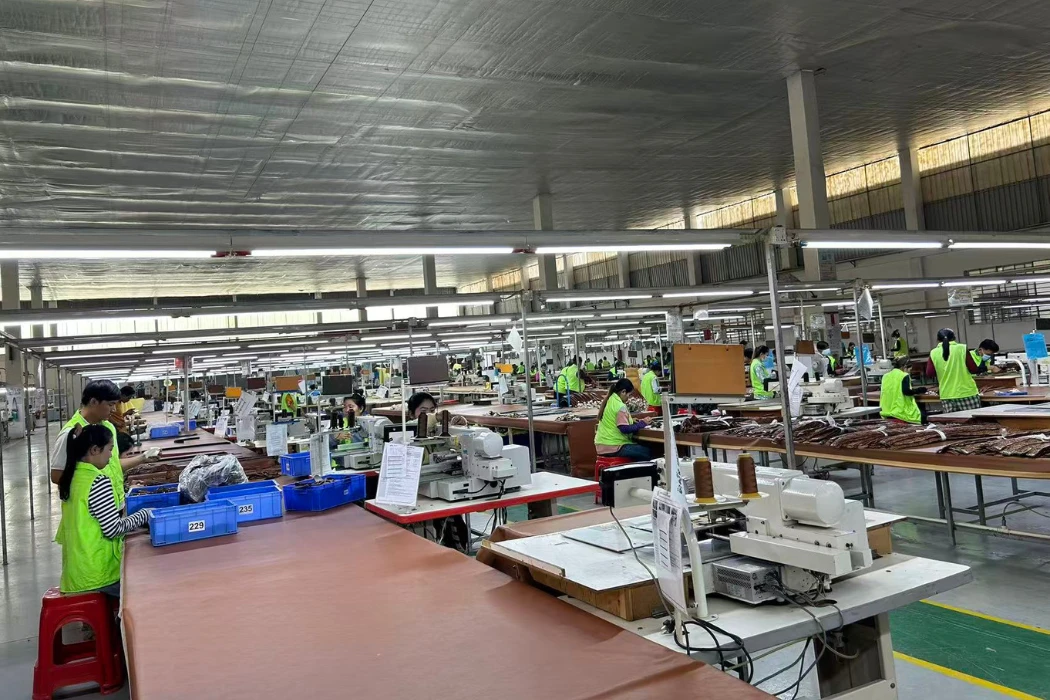
カスタマイズは、使用可能な材料、工具、設備、および技術力に依存します。プログラム可能な操作によって一部の変更は簡素化できますが、新しいハードウェア、幅、または装飾パターンには、工具、治具、セットアップ、およびサンプルが必要になる場合があります。物理的な切断金型は、プレス機に新しい寸法を入力するだけでサイズ変更することはできません。
カスタムハードウェア
バックルと取り付け部の図面、材質、仕上げ、嵌合部品、および必要な設定工具を確認してください。ストラップとの適合性と機能性を検証してください。バックルの種類を変更すると、折り畳み、補強、クリアランス、およびテスト方法が変わる場合があり、必ずしも即座に変更できるとは限りません。
ロゴとテクスチャ
アートワーク、寸法、位置、希望する外観を指定してください。実際の素材に、スタンピング、エンボス加工、またはその他のマーキング方法を開発してください。プレス加工では、すべての革で同じ深さの刻印が保証されるわけではありません。クロコダイル風のエンボス加工は、一般的な革に装飾効果を与えるものであり、本物のエキゾチックレザーとして表示すべきではありません。
幅とサイズ範囲
必要な寸法と互換性のあるハードウェアについて合意した後、サイズセットを確認します。ツールとガイドの調整、およびスループットや材料歩留まりへの影響を確認します。ここでは、無制限の幅範囲や、生産時間のロスなしに切り替えできる範囲は設定されていません。
編み込みと精巧な構造
工程によっては、切断された部品と手作業による組み立て、またはその他の作業を組み合わせる場合があります。サンプルを通して、実現可能性と意図した外観を確認してください。工場内の他の場所に自動化された設備があるからといって、すべての編み込みや装飾が機械で自動的に作られるとは限りません。
| 前日比 | レビューすべきこと |
|---|---|
| バックルまたは金具 | アタッチメント、クリアランス、ツール、機能 |
| ロゴまたはテクスチャ | アートワーク、ツール、および材料への対応 |
| 幅または長さ | パターン、ガイド、サイズマッピング、ハードウェアの適合性 |
| 構築 | レイヤースタック、縫製、エッジ、および関連するテスト |
| 素材または仕上げ | プロセス適合性および外観承認 |
環境に関する主張はどのように評価されるべきか?
自動化はプロセス制御を支援することはできますが、それ自体で環境負荷を低減させるものではありません。定義された範囲に基づいて、実際の材料、エネルギー、化学物質、廃棄物、および出力を評価してください。手動プロセスと自動化プロセスは、同等の製品と範囲で比較する必要があります。
材料収量
ネスティングソフトウェアは部品の配置を補助できますが、歩留まりは皮革の品質、使用可能な領域、模様、方向、外観要件によって異なります。明確な歩留まり指標と、同等の生産実績の記録を求めてください。デジタル化された皮革すべてが85%以上の利用率を達成したり、すべての端材が埋め立て処分を免れたりするとは限らないことを念頭に置いてください。
仕上げと排出ガス
選択した塗装システム、塗布工程、および関連する管理体制を確認してください。自動噴霧システムは、必ずしもすべてのオーバースプレーを捕捉したり、あらゆる排出を防止したりするものではありません。コンベアや噴霧ブースから推測するのではなく、施設の証拠と実際の管理体制を確認してください。
認証および試験範囲
提供された証明書または監査報告書に記載されている企業名、所在地、活動内容、および有効性を確認してください。材料または製品の試験は、関連するサンプルと要件を網羅している必要があります。自動化によって、REACH規則への準拠、子供向け製品への準拠、ISO認証、または特定の環境評価システムの使用が自動的に確立されるわけではありません。
環境特性を伝える際には、根拠に基づいた具体的な主張を用いるべきです。施設の評価や機械の購入は、ベルト全体があらゆる用途において安全であること、あるいは環境への影響が全くないことを証明するものではありません。
よくある質問
本革ベルトはどのように製造されるのですか?
工程は構造によって異なります。指定されたなめし革を検査・準備し、必要な縁取り、縫い目、金具を用いて裁断・組み立てます。ベルトの中には単層構造のものもあれば、裏地や補強材を使用するものもあります。ベルトの組み立ては必ずしも原皮から始まるわけではありません。
ベルト工場ではどのような機械が使われていますか?
使用可能な設備としては、切断機、分割機、スキビング機、縫製機、プレス機、仕上げ機などが挙げられます。汎用的な自動化ラインを想定するのではなく、提案された設計においてどのような設備や工程が使用されるのかを具体的に確認してください。
ベルトの端はどのように仕上げられていますか?
この方法には、塗装、研磨、折り曲げ、またはその他の承認された加工が含まれます。材料と外観の要件に合わせて工程を選択し、結果を確認してください。どの機械も、端が絶対に剥がれないことを保証するものではありません。
フルグレインレザーとスプリットレザーの違いは何ですか?
フルグレインレザーは革本来のグレイン表面をそのまま残した革ですが、スプリットレザーは革の層を分離して作られます。どちらの種類も、仕上げや構造は様々です。スプリットレザーは必ずしもPUコーティングされているとは限らず、その名称だけでベルトの耐久性が決まるわけではありません。
穴を均等に開けるにはどうすればよいですか?
明確なレイアウト、適切な工具、アライメント、および検査によって位置を制御できます。手動プロセスと機械化プロセスの両方でガイドを使用できます。実際の寸法結果と関連する性能を承認してください。
工場で編み込みベルトを作ることはできますか?
提案された編組方法、材料、および組み立て方法をサンプルを通して確認してください。切断と組み立てには異なるレベルの機械化が用いられる場合があり、設備の存在だけではすべての設計能力が保証されるわけではありません。
Hoplokベルトの注文にはどれくらい時間がかかりますか?
ベルトのサンプル作成には通常2~3週間、量産には60~90日かかります(輸送期間は除く)。見積書には、材料の準備状況、承認状況、金型、およびプロジェクトスケジュールを明記してください。自動化によってすべての注文の納期が一律に短縮されるわけではありません。
承認されたベルト概要を満たすプロセスを選択してください
実際の生産工程、承認済みサンプル、許容誤差、品質記録、および利用可能なスケジュールに基づいてサプライヤーを比較してください。設備は反復作業をサポートできますが、材料の選定、熟練したセットアップ、および検査は結果の一部となります。
Hoplokのカスタムベルト製造については、デザイン、素材、金具、サイズ範囲、対象市場をお知らせください。最小注文数は、本革ベルト300本、またはPUベルト1,000本です。プロジェクトを担当する工程と施設、および承認を裏付けるサンプルと試験結果についてもご確認ください。
Hoplok社が公表している月間ベルト生産能力は、本革ベルトが200,000万~300,000万本、PUベルトが600,000万~800,000万本です。これらは生産能力の範囲であり、個々の注文に対する割り当てや納期を保証するものではありません。選択した構造とスケジュールで利用可能な生産能力をご確認ください。






